English
Actualités
Accueil / Actualités / Nouvelles de l'industrie / Que devriez-vous rechercher dans les équipements de procédés chimiques industriels ?
La réponse courte : lous de la sélection équipement de traitement chimique industriel , donnez la priouité à la compatibilité des matériaux, unux valeurs de pression et de température, à la capacité de récupération d'énergie et aux antécédents du fabricant en matière de fabrication sur mesure. Que vous recherchiez un réacteur chimique , un chaudière à chaleur résiduelle , un récipient sous pression , ou un réservoir de stockage industriel , chaque décision d'achat affecte directement la disponibilité de l'usine, les coûts d'exploitation et la confoumité réglementaire. Faire ces bons choix nécessite un cadre d’évaluation structuré, et non une liste de contrôle d’affirmations dans une brochure.
Ce guide couvre tous les principaux critères de sélection dans les principales catégouies d'équipements utilisées dans équipement de traitement chimique usines : réacteurs, systèmes de récupération de chaleur, récipients sous pression et réservoirs de stockage. Il s'appuie sur des références de performances industrielles, des normes de fabrication et des réalités opérationnelles auxquelles les ingénieurs d'approvisionnement sont confrontés après l'installation. À la fin, vous disposerez d'une base pratique pour évaluer tout réacteur chimique manufacturer , récupération de chaleur perdue fournisseur de système, ou récipient sous pression manufacturer sur un pied d'égalité.
Pourquoi la sélection des équipements détermine l'économie de l'usine
Les biens d'équipement dans une usine chimique ont une influence disproportionnée sur le coût total du cycle de vie. L'analyse du secteur montre systématiquement que le prix d'achat initial ne représente que 15 à 25 pour cent du coût total de possession sur 20 ans d'une unité de traitement majeure. Les 75 à 85 pour cent restants proviennent de la consommation d’énergie, de la maintenance, des temps d’arrêt et d’un éventuel déclassement. Un système de récupération de chaleur à économie d'énergie qui récupère par exemple 8 % supplémentaires de l’enthalpie des gaz de combustion, peut rembourser son coût marginal en moins de 18 mois aux prix habituels du gaz naturel.
Cet argument économique s’applique avec la même force à réacteur chimique industriel sélection, où des coefficients de transfert de chaleur sous-optimaux ou une agitation inadéquate peuvent réduire les taux de conversion de 3 à 10 pour cent, érodant directement le rendement du produit. Il s'applique à systèmes de chaudières à récupération de chaleur industrielle où un encrassement incontrôlé peut faire chuter l'efficacité thermique de 15 pour cent en deux années d'exploitation si les intervalles de soufflage de suie ne sont pas prévus dans la conception d'origine. Et cela s'applique à réservoir de stockage de produits chimiques spécifications, où un mauvais matériau de revêtement peut contaminer un lot entier et déclencher un rappel.
Ce graphique à barres horizontales illustre la répartition du coût total de possession sur 20 ans entre une unité majeure d'équipement de traitement. L'investissement initial ne représente que 20 pour cent des dépenses sur la durée de vie, tetis que la consommation d'énergie, à hauteur de 35 pour cent, et la maintenance programmée, à 25 pour cent, constituent les principaux facteurs de coûts. Cette répartition explique pourquoi la spécification d'une chaudière de récupération d'énergie ou d'un réacteur chimique à haut rendement avec un investissement initial plus élevé offre généralement une valeur supérieure à long terme. Les équipes d'approvisionnement qui se concentrent exclusivement sur le coût d'achat sous-estiment généralement les dépenses totales d'un facteur de trois à cinq. Comprendre cette répartition est le recadrage le plus important dans l’achat d’équipements industriels.
Sélection d'un réacteur chimique : adaptation de la conception, des matériaux et des processus
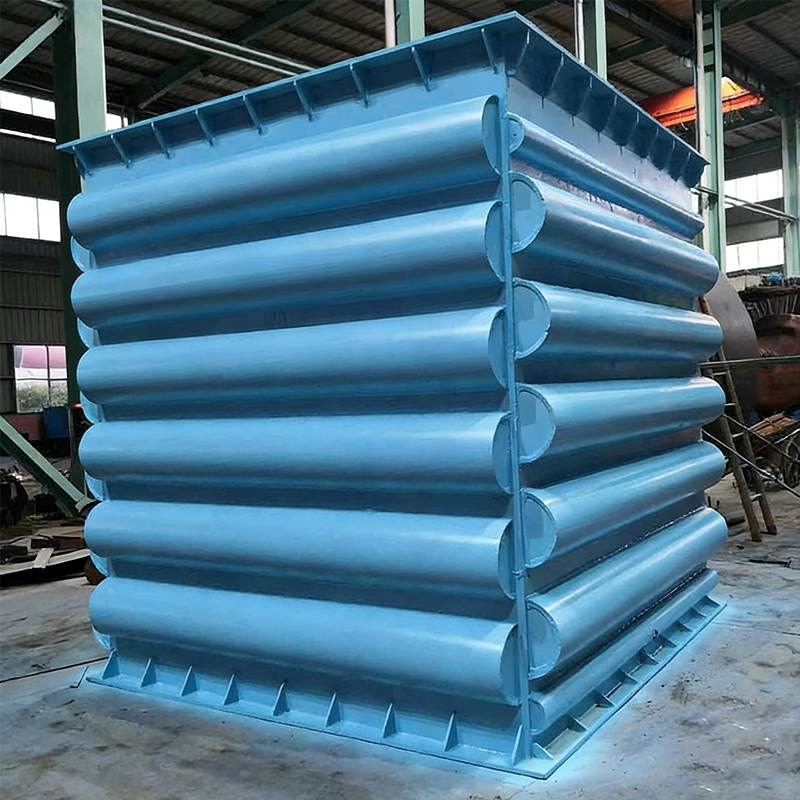
A réacteur chimique est l’unité de transformation centrale de toute usine de transformation. La sélection du bon type de réacteur, du bon matériau de construction et de la stratégie de gestion de la chaleur détermine si votre procédé fonctionne au rendement prévu et dans les limites réglementaires, ou s'il est continuellement sous-performant. Fabricants de réacteurs chimiques offrent une large gamme de configurations, et le choix doit être déterminé par la cinétique de réaction spécifique, les caractéristiques d'alimentation et le profil thermique de votre chimie.
Type de réacteur et temps de séjour
Pour les réactions discontinues et semi-continues courantes dans les domaines de la chimie spécialisée, des produits pharmaceutiques et de la synthèse chimique fine, un réacteur à cuve agitée avec un agitateur de précision et un échangeur de chaleur interne ou externe constitue le point de départ standard. Les processus continus avec une cinétique rapide favorisent les géométries de réacteurs à écoulement piston ou tubulaires qui offrent des distributions de temps de séjour plus étroites et un mélange en retour réduit. Un qualifié fabricant de réacteur chimique sur mesure modélisera la distribution du temps de séjour et les coefficients de transfert de chaleur avant de finaliser la géométrie, pas après.
Matériau de construction pour environnements corrosifs
Sélection des matériaux pour un réacteur chimique à haute température ou un réacteur chimique for high pressure process commence par les données de corrosion de vos réactifs, intermédiaires et sous-produits spécifiques à la température de fonctionnement. Fabricants de réacteurs chimiques en acier inoxydable fonctionnent généralement avec les qualités 304L, 316L, 321 ou duplex en fonction de la teneur en chlorure et de la température. Pour les acides ou halogènes plus forts, des matériaux fortement alliés tels que l'Hastelloy C-276, l'Inconel 625 ou le titane Grade 2 peuvent être nécessaires. La spécification d'un matériau sans calcul de tolérance de corrosion et sans intervalle d'inspection défini constitue une lacune technique importante qui se manifestera par un amincissement accéléré des parois d'ici 3 à 7 ans.
Conception haute pression et haute température
A réacteur chimique for high pressure process les applications, telles que l'hydrocraquage, la synthèse de méthanol ou la production d'ammoniac, doivent être conçues et certifiées selon la norme ASME Section VIII Division 1 ou Division 2 (ou la DESP équivalente en Europe). La pression de conception est généralement fixée à 110 pour cent de la pression de service maximale autorisée (MAWP), et le dossier complet de documentation de conception provenant d'un organisme réputé réacteur chimique industriel supplier doit inclure les rapports d'essais de matériaux (MTR), les enregistrements d'essais hydrostatiques, les rapports d'examen non destructif (END) et le rapport de données estampillées. Tout fabricant incapable de fournir cette documentation dans son intégralité devrait être disqualifié, quels que soient le délai de livraison ou le coût indiqué.
Ce diagramme à colonnes compare l'efficacité de conversion typique pouvant être atteinte par quatre types de réacteurs industriels courants dans des conditions de fonctionnement bien optimisées. Les réacteurs tubulaires atteignent environ 91 % du rendement théorique en raison de leur distribution étroite des temps de séjour et de leur excellent comportement en écoulement piston, ce qui en fait le choix privilégié pour les réactions rapides et irréversibles. Les réacteurs à flux piston suivent de près avec 88 pour cent, tandis que les conceptions à lit fluidisé, bien que mécaniquement plus complexes, offrent une efficacité de 83 pour cent avec un contact solide-catalyseur supérieur. Les réacteurs à cuve agitée, le format le plus largement déployé, atteignent environ 78 pour cent et restent l'option la plus polyvalente pour le traitement par lots. Ces chiffres soulignent pourquoi l’adaptation de la géométrie du réacteur à la cinétique de réaction est une décision d’ingénierie fondamentale et non une préférence en matière d’approvisionnement.
Équipement de récupération de chaleur résiduelle : capturer la valeur des flux de gaz de combustion
Équipement de récupération de chaleur résiduelle des gaz de combustion industriels convertit l'énergie thermique qui serait autrement rejetée dans l'atmosphère en vapeur réutilisable, en eau chaude ou en air de combustion préchauffé. Dans les industries de transformation lourde, les gaz de combustion sortent des fourneaux, des fours et des chaudières à des températures allant de 350 °C à bien au-dessus de 1 000 °C. La récupération même de 40 pour cent de cette enthalpie produit une réduction mesurable de la consommation de combustible primaire, des études de cas industrielles documentant des économies de carburant de 12 à 28 pour cent après l'installation d'un système bien conçu. équipement de récupération de chaleur des gaz de combustion système.
Conception et application de chaudières à chaleur résiduelle
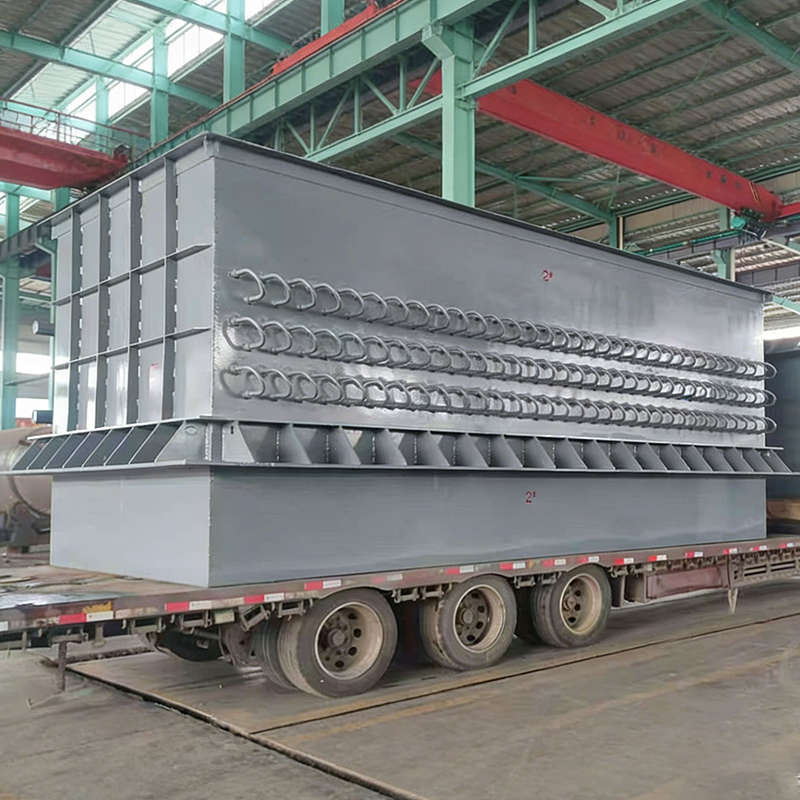
A chaudière à chaleur résiduelle , unlso called an industrial WHB or chaudière à récupération de chaleur , est le navire principal dans la plupart équipement de récupération de chaleur résiduelle des gaz de combustion installations. Il se compose d'un conduit côté gaz contenant des faisceaux de tubes convectifs ou des parois membranaires à travers lesquels passent les gaz de combustion chauds, transférant la chaleur à l'eau ou à la vapeur côté tube. Pour chaudière à chaleur résiduelle pour la métallurgie Dans certaines applications, telles que les convertisseurs, les fours à arc électrique et les machines de frittage, le côté gaz contient une charge de particules importante et la chaudière doit être conçue avec des passages de gaz élargis, des systèmes efficaces de soufflage de suie et des matériaux de tubes résistants à l'usure pour résister à l'érosion.
Un qualifié chaudière à chaleur résiduelle pour la métallurgie supplier or Fabricant chinois de WHB industriels devrait fournir un calcul complet du bilan thermique et massique pour votre composition de gaz spécifique, votre débit, votre température d'entrée et vos paramètres de vapeur cibles. Les chaudières surdimensionnées gaspillent du capital ; les chaudières sous-dimensionnées ne parviennent pas à récupérer la puissance calorifique prévue et offrent un retour sur investissement inférieur aux prévisions. La marge de dimensionnement correcte est généralement de 5 à 10 pour cent au-dessus du droit calculé, et non de 20 à 30 pour cent, ce que certains fournisseurs proposent pour simplifier leur propre processus de fabrication.
Indicateurs de performance clés pour les systèmes de récupération de chaleur
Lors de l'évaluation d'un système de récupération de chaleur des déchets industriels ou un récupération de chaleur perdue system for chemical plant demandes, exigent du fournisseur qu’il garantisse les paramètres suivants dans le contrat :
Ce graphique linéaire montre comment le taux de récupération de chaleur augmente avec la température d'entrée des gaz de combustion pour un système de chaudière à chaleur résiduaire bien conçu. À 350 °C, la fraction récupérable représente environ 18 % de l’enthalpie totale des gaz de combustion ; à 800 degrés C, ce chiffre s'élève à environ 48 pour cent ; et à 1 100 degrés C, ce qui est représentatif des gaz d'échappement des fours métallurgiques, les taux de récupération approchent les 65 pour cent. Cette relation non linéaire se produit parce que les gaz à température plus élevée transportent une enthalpie par unité de masse bien plus élevée, ce qui fait des applications à haute température les cibles économiquement les plus intéressantes pour l'investissement dans des équipements de récupération de chaleur résiduelle des gaz de combustion. Les usines qui font fonctionner des fours à des températures supérieures à 700 °C sans chaudière de récupération de chaleur laissent un crédit d'énergie substantiel sur la table chaque heure de fonctionnement. Ces chiffres renforcent l’argumentaire en faveur de l’installation d’un système de récupération de chaleur industrielle comme projet énergétique prioritaire.
Fabrication d'appareils sous pression : normes, inspection et qualification des fournisseurs
A récipient sous pression qui échoue en service n'échoue pas tranquillement. Les pannes catastrophiques d'appareils sous pression libèrent une énergie stockée équivalente à plusieurs kilogrammes d'explosifs et ont causé des décès, des destructions d'usines et des incidents environnementaux dans toutes les grandes régions industrielles. Le cadre réglementaire régissant récipient sous pression industriel la conception et la fabrication existent précisément parce que les conséquences d’un raccourci de conception ou de fabrication sont supportées non seulement par le propriétaire de l’usine mais par toutes les personnes à proximité.
Normes de conception à respecter
Une réputation Fabricant chinois de récipients sous pression or récipient sous pression industriel supplier concevra et fabriquera selon une ou plusieurs des normes reconnues suivantes, en fonction du marché de destination :
A récipient sous pression manufacturer capable de certifier simultanément plusieurs normes offre la plus grande flexibilité pour les projets d’exportation et de coentreprise. Vérifiez que le fabricant détient un enregistrement actuel et audité pour la norme spécifique applicable à votre projet, et pas simplement un certificat historique pour une catégorie de navire différente.
Qualité des soudures et examen non destructif
L’intégrité des soudures est l’indicateur de qualité de fabrication le plus important pour les appareils sous pression. Les coutures longitudinales et circonférentielles de la coque doivent être entièrement radiographiées ou testées par ultrasons, avec des résultats classés selon les critères d'acceptation ASME ou équivalents. Précisez l'efficacité des joints (E=1,0 pour la radiographie complète contre E=0,85 pour la radiographie ponctuelle) dans vos spécifications d'approvisionnement, car cette valeur affecte directement l'épaisseur de paroi minimale calculée et donc la marge de sécurité du navire. Les rapports NDE doivent être traçables jusqu'aux soudures individuelles, aux soudeurs et aux dates d'inspection, et doivent être inclus dans la documentation finale livrée avec le navire.
Ce graphique radar visualise l'écart de notation entre un fabricant d'appareils sous pression entièrement certifié et un fournisseur typique non certifié sur six critères d'évaluation critiques. Le fabricant certifié obtient des scores compris entre 9,0 et 9,5 en matière de conformité aux codes, de capacité NDE, de traçabilité des matériaux, de capacité de conception personnalisée, de traitement thermique après soudage et d'exhaustivité de la documentation. Le fournisseur non certifié obtient une note comprise entre 5,0 et 6,0 sur les mêmes axes, reflétant les lacunes dans le contrôle des processus et la gestion des dossiers qui créent un risque réel dans le service. La zone délimitée par le polygone certifié est environ 2,6 fois plus grande que celle du polygone non certifié, ce qui fournit une représentation quantitative de l'écart de qualification. La traçabilité des matériaux et la conformité aux codes présentent les écarts relatifs les plus importants, ce qui concorde avec les conclusions des enquêtes sur les incidents liés aux pannes majeures d'appareils sous pression signalées par les organismes de sécurité de l'industrie. Cette visualisation doit être utilisée comme modèle lors de la notation des fournisseurs présélectionnés pendant la phase d'approvisionnement.
Réservoirs de stockage industriels et chimiques : matériaux, revêtement et intégrité structurelle
Un réservoir de stockage industriel or réservoir de stockage de produits chimiques sert de tampon d'inventaire entre les étapes du processus, la préparation des aliments et l'expédition des produits. Pour les usines chimiques, le milieu stocké est souvent corrosif, inflammable, toxique ou une combinaison quelconque, ce qui rend la sélection des matériaux et la conception structurelle aussi critiques en matière de sécurité que n'importe quel réacteur ou cuve de l'usine.
Réservoirs en acier au carbone, en acier inoxydable et revêtus
L'acier au carbone reste le matériau de base le plus économique pour le stockage en vrac non corrosif à température ambiante ou modérée. Cependant, pour un fournisseur de réservoirs de stockage de produits chimiques industriels spécifier de l'acier au carbone pour les produits acides, alcalins ou contenant du chlorure sans revêtement interne technique constitue un manque de qualité important. Les doublures en époxy, en caoutchouc, en polyurée et en PEHD couvrent chacune différentes fenêtres de résistance à la température et aux produits chimiques. Par exemple, les revêtements en polyurée de qualité alimentaire sont acceptables pour les acides dilués jusqu'à environ 40 °C, tandis que les revêtements en FRP (polymère renforcé de fibres) étendent leur service à l'acide sulfurique concentré à des températures allant jusqu'à 60 °C. Réservoir de stockage de produits chimiques sur mesure les fabricants doivent fournir une matrice de sélection de revêtement documentée spécifique à votre produit, sa concentration et sa plage de température.
Dimensionnement du réservoir, disposition des buses et instrumentation
La capacité de travail est généralement spécifiée entre 85 et 90 % du volume géométrique pour permettre la dilatation thermique, la suppression de la mousse et la zone morte de l'instrumentation au sommet. La disposition des buses doit tenir compte des effets de turbulence d'entrée sur la distribution du temps de séjour pour les applications de mélange, ainsi que des gradients de drainage dans les réservoirs où l'accumulation de solides ou une forte séparation de phases constitue un risque. Une réputation Réservoir de stockage industriel en Chine Le fournisseur fournira un calendrier détaillé des buses, un dessin et un plan d'accès pour l'inspection dans le cadre du package d'ingénierie de base.
| Matériau du réservoir | Application typique | Température de fonctionnement maximale | Résistance à la corrosion | Complexité relative de fabrication |
|---|---|---|---|---|
| Acier au carbone | Fioul, eau, vrac sec | 400 degrés C (sans doublure) | Faible (nécessite un revêtement pour les produits chimiques) | Faible |
| Acier inoxydable 304/316L | Alimentation, pharmacie, acides doux | 500 degrés Celsius | Moyen-élevé | Moyen |
| Acier inoxydable duplex | Liquides chlorés, eau de mer | 300 degrés Celsius | Élevé | Élevé |
| Acier au carbone FRP Lining | Acides concentrés, solvants | 60 degrés C (limite de revêtement) | Très élevé (dépendant de la doublure) | Moyen |
| Hastelloy C-276 | Acides oxydants forts, halogènes | 1 050 degrés Celsius | Excellent | Très élevé |
Évaluation d'un fabricant ou d'un fournisseur d'équipement de traitement chimique
Sélection d'un équipement de traitement chimique manufacturer ou un équipement de traitement chimique supplier car un grand projet implique bien plus que la comparaison des spécifications techniques. Les capacités organisationnelles d'un fournisseur, ses systèmes de gestion de la qualité, son historique d'exécution de projet et son infrastructure après-vente déterminent collectivement si l'équipement fonctionne comme promis tout au long de sa durée de vie de conception de 15 à 25 ans.
Gestion de la qualité et certification
Un crédible réacteur chimique industriel supplier or équipement de récupération de chaleur résiduelle des gaz de combustion supplier opère selon un système de gestion de la qualité certifié, généralement ISO 9001, complété par des certifications spécifiques à l'industrie telles que le label U ASME, l'approbation d'un organisme notifié PED ou l'enregistrement des équipements sous pression TS chinois. Ces certifications ne sont pas des allégations marketing ; ils nécessitent un audit périodique par un tiers de tous les processus de fabrication, d’inspection et de documentation. Demandez les certificats en vigueur et vérifiez leur validité directement auprès de l'organisme émetteur.
Capacité d'ingénierie personnalisée
A équipement de traitement chimique clé en main fournisseur ou un réacteur chimique industriel sur mesure le fabricant doit démontrer sa capacité à exécuter le flux de travail d'ingénierie complet en interne ou dans le cadre d'un sous-traitant documenté : simulation de processus, conception mécanique, approvisionnement en matériaux avec MTR certifiés, fabrication, inspection NDE, tests de pression et documentation finale. Demandez à examiner les livrables d’ingénierie d’un projet terminé comparable. Si le fournisseur ne peut pas ou ne veut pas fournir un exemple expurgé de son package de calculs techniques, considérez cela comme un problème de qualification important.
Références de projet et visite du site
Demandez au moins trois références pour des types d’équipements comparables dans des conditions de service comparables. Faites un suivi avec un appel direct ou une visite sur place des usines de référence, pas seulement un témoignage écrit. Renseignez-vous spécifiquement sur les performances par rapport aux paramètres garantis lors de la mise en service, la réactivité du support technique lors du démarrage, ainsi que la fréquence et la résolution des réclamations au titre de la garantie. Un solution de récupération de chaleur industrielle fournisseur ou équipement de récupération d'énergie pour l'industrie le fabricant disposant de sites de référence solides soutiendra activement la visite ; celui qui détourne ou propose uniquement des déclarations écrites nécessite un examen plus approfondi.
Ce graphique à barres empilées illustre les scores de quatre fournisseurs hypothétiques dans quatre catégories d'évaluation : la solidité du système de gestion de la qualité, la capacité d'ingénierie, la qualité du site de référence et l'exhaustivité de la documentation. Le fournisseur C obtient la note globale la plus élevée de 90 sur 100, avec des performances équilibrées dans les quatre dimensions, ce qui suggère un fabricant mature et toujours compétent. Le fournisseur A obtient un score de 85 avec une documentation légèrement plus faible, tandis que le fournisseur B obtient un score de 65, ce qui indique des lacunes significatives dans la qualité de référence et les certifications du système. Le fournisseur D à 48 se situe en dessous du seuil minimum typique de 60 que la plupart des grands propriétaires de projets fixent pour la qualification. Le format empilé montre clairement qu'un score global élevé nécessite des compétences dans les quatre domaines simultanément, et qu'un fournisseur qui obtient un bon score en ingénierie mais un mauvais score en documentation représente un risque asymétrique dans l'exécution. Ce cadre peut être adapté et pondéré pour correspondre aux priorités d'approvisionnement spécifiques de votre organisation.
Récupération d'énergie et durabilité : arguments stratégiques en faveur de la mise à niveau des équipements de traitement
La consommation d’énergie industrielle représente environ 37 % de la consommation finale mondiale d’énergie, et la fabrication de produits chimiques compte parmi les sous-secteurs les plus énergivores. Dans ce contexte, les investissements dans équipement de récupération d'énergie pour l'industrie and solution de récupération de chaleur industrielles est à la fois une stratégie de réduction des coûts, une initiative de réduction des émissions de carbone et, de plus en plus, une exigence de conformité réglementaire sur les marchés dotés de rapports obligatoires sur l'efficacité énergétique ou de mécanismes de tarification du carbone.
Un bien exécuté récupération de chaleur perdue system for chemical plant l'intégration peut générer des économies de carburant de 15 à 28 pour cent, réduire les émissions de CO2 proportionnellement et améliorer l'efficacité thermique globale d'une base de référence typique de 55 à 65 pour cent jusqu'à 78 à 85 pour cent dans des usines bien optimisées. La période de récupération d'un équipement de récupération de chaleur résiduelle des gaz de combustion supplier L'installation d'un projet dans une usine chimique de taille moyenne dure généralement entre 18 et 36 mois, ce qui est bien en deçà du seuil d'approbation du capital de la plupart des organisations industrielles.
Au-delà des économies directes de combustible, la chaleur récupérée peut être redéployée pour préchauffer l’alimentation du réacteur (réduisant l’énergie d’initiation de la réaction), piloter des refroidisseurs à absorption pour refroidir les charges (en remplacement de la réfrigération électrique) ou générer de la vapeur basse pression pour le traçage et le chauffage des locaux. Chaque application secondaire étend les aspects économiques de l'original fabricant d'équipement de récupération de chaleur des déchets industriels sans dépenses d'investissement supplémentaires pour la production de chaleur primaire.
Conception et fabrication de réacteurs chimiques : à quoi devrait ressembler le processus d'ingénierie
Le parcours d’ingénierie et de fabrication d’un réacteur chimique industriel sur mesure de la demande initiale à la mise en service sur site, il s'étend généralement de 12 à 30 semaines en fonction de la complexité, de la disponibilité des matériaux et du calendrier d'inspection. Comprendre chaque phase aide les équipes d'approvisionnement à établir des délais réalistes et à identifier l'origine des retards.
Phase 1 : Processus et conception mécanique (semaines 1 à 4)
Le réacteur chimique design and manufacturing Le processus commence avec le donneur de licence ou l'ingénieur de processus fournissant une base de conception de processus : composition de la charge, débit, profil de température et de pression de réaction, données de dégagement ou d'absorption de chaleur et conversion requise. Le fabricant du réacteur convertit cela en spécifications de conception mécanique couvrant la géométrie de la coque, le programme des buses, le dimensionnement de l'agitateur (le cas échéant), la conception de l'enveloppe de chauffage ou de refroidissement et les exigences en matière d'instrumentation. Cette phase devrait produire un document formel d'examen de la conception signé par les deux parties avant le début de l'approvisionnement en matériaux.
Phase 2 : Approvisionnement en matériel et certification (semaines 2 à 8)
Pour un fabricant de réacteur chimique en acier inoxydable ou un high-alloy fabricator, certified material procurement is on the critical path. Plate, pipe, and forging mills issue material test reports certifying chemical composition, mechanical properties, and heat treatment condition. These MTRs are referenced in the ASME Data Report and must be traceable to every piece of material incorporated into the pressure boundary. Shortcuts in this step, such as accepting material without full mill certification or substituting alternative heats without engineering review, are serious quality defects that may not be visible until a vessel fails in service.
Phase 3 : Fabrication, inspection et tests (semaines 6 à 22)
La fabrication se déroule par laminage ou formage de plaques, soudage selon une WPS (Spécification de procédure de soudage) qualifiée, inspection NDE à des points de maintien définis et traitement thermique après soudage si nécessaire. Les tests hydrostatiques à 1,3 fois MAWP (ASME) constituent la validation finale avant expédition. Pour un réacteur chimique for high pressure process demande, la présence de l'inspecteur à tous les points d'arrêt n'est pas négociable et le plan d'inspection doit être convenu et signé avant le début de la fabrication.
Foire aux questions sur les équipements de traitement chimique industriel
Q1 : Quelle est la différence entre une chaudière à récupération de chaleur et une chaudière à récupération de chaleur ?
A chaudière à chaleur résiduelle et un chaudière à récupération de chaleur sont des termes fonctionnellement équivalents pour un récipient qui génère de la vapeur ou de l'eau chaude en récupérant l'énergie thermique d'un gaz de traitement chaud ou d'un flux d'échappement sans aucun brûleur supplémentaire comme source de chaleur principale. Dans la pratique, le terme « chaudière à chaleur résiduelle » est plus courant dans les applications de fours métallurgiques et industriels, tandis que « chaudière à récupération de chaleur » ou « générateur de vapeur à récupération de chaleur » (HRSG) a tendance à être utilisé dans les contextes de turbine à gaz et d'énergie à cycle combiné. Les deux types nécessitent les mêmes disciplines d'ingénierie fondamentales : conception thermique côté gaz, analyse de l'érosion et de l'encrassement des faisceaux de tubes, conception du tambour et de la circulation, et certification des pièces sous pression selon l'ASME ou des codes équivalents.
Q2 : Comment sélectionner le bon matériau pour un réacteur chimique à haute température ?
Sélection des matériaux pour un réacteur chimique à haute température commence par une étude de corrosion couvrant vos réactifs, produits et sous-produits spécifiques sur toute la plage de températures de fonctionnement, et pas seulement au point de conception. L'acier inoxydable standard 316L convient à la plupart des services acides aqueux en dessous de 150 degrés C. Au-dessus de 150 degrés C ou en présence de chlorures, les qualités duplex ou super-duplex sont préférées. Pour les acides fortement oxydants, l'acide nitrique ou les flux halogénés à température élevée, les alliages de nickel tels que l'Hastelloy C-276 ou l'Inconel 625 doivent être évalués. Demandez toujours au fournisseur de matériaux de fournir des données sur le taux de corrosion dans votre support spécifique, et non dans des tableaux de corrosion généraux, avant de finaliser les spécifications.
Q3 : Quelles certifications un fabricant d’appareils sous pression doit-il détenir ?
Au minimum, un récipient sous pression manufacturer les navires qui approvisionnent les marchés internationaux doivent être certifiés ISO 9001 pour la gestion de la qualité et détenir une autorisation ASME U pour les navires destinés aux États-Unis ou aux marchés d'exportation ASME. Pour une fourniture européenne, le marquage CE selon la DESP 2014/68/UE auprès d'un Organisme Notifié est requis. Les navires nationaux chinois doivent être immatriculés TS (équipement spécial) de l'Administration d'État pour la régulation du marché (SAMR). Les titulaires d’une double certification sont préférables pour les projets d’exportation car ils opèrent simultanément sous deux systèmes de qualité audités indépendamment, offrant une base de discipline de processus plus élevée qu’un fabricant à certification unique.
Q4 : Quelle quantité d’énergie un système de récupération de chaleur résiduelle des gaz de combustion peut-il économiser de manière réaliste ?
Un bien conçu équipement de récupération de chaleur résiduelle des gaz de combustion l'installation dans une usine chimique ou métallurgique permet généralement de réaliser des économies de carburant de 12 à 28 pour cent de la consommation de combustible primaire, en fonction de la température des gaz d'entrée, du débit, de la température de sortie cible et de la qualité d'intégration de l'énergie récupérée dans les dissipateurs thermiques de l'usine existante. Les économies les plus importantes sont réalisées dans les usines avec des températures d'entrée de gaz supérieures à 600 degrés C et où aucune récupération n'est en place. Les installations avec des températures d'entrée plus basses ou une récupération partielle existante peuvent encore réaliser des économies de 8 à 15 pour cent. Une étude appropriée du bilan thermique et massique par un fabricant d'équipement de récupération de chaleur des déchets industriels est le seul moyen fiable d'établir les économies spécifiques pour votre site avant d'engager du capital.
Q5 : Quelle documentation dois-je exiger d'un fabricant de réacteur chimique personnalisé lors de la livraison ?
Le complete documentation package from a fabricant de réacteur chimique sur mesure doit inclure : le rapport de données ASME estampillé (ou un document de code équivalent) ; tous les rapports d'essais de matériaux traçables jusqu'aux composants de l'enceinte sous pression ; les spécifications des procédures de soudage et les dossiers de qualification des soudeurs ; tous les rapports d'examens d'EMI avec les résultats d'acceptation ; le dossier d'essai hydrostatique ; les dessins d'exécution avec programme de buses et plan de soudure ; instructions d'utilisation et d'entretien; et la liste des pièces et matériaux avec les références du fabricant. L'absence de l'un de ces documents à la livraison constitue une non-conformité contractuelle, et l'acceptation ne devrait avoir lieu qu'après réception et examen de l'ensemble complet.
Q6 : Quelle est la durée de vie typique d’un réservoir de stockage de produits chimiques industriels et qu’est-ce qui l’affecte le plus ?
Un réservoir de stockage de produits chimiques industriels fabriqué selon des normes reconnues avec des matériaux et un revêtement appropriés, il a une durée de vie de 20 à 30 ans dans des conditions normales de fonctionnement. Les facteurs qui affectent le plus fortement la durée de vie réelle sont : l'intégrité et la compatibilité du revêtement interne ou du système de revêtement ; la qualité de la protection cathodique si le réservoir est enterré ou en contact avec le sol ; la fréquence et la rigueur de l'inspection interne (API 653 recommande des intervalles d'inspection basés sur les données de taux de corrosion) ; et des pratiques opérationnelles telles que l'évitement des chocs thermiques dus à des changements rapides de température ou à l'introduction de matériaux incompatibles. Les réservoirs qui sont inspectés dans les délais et dont les défauts de revêtement sont réparés rapidement dépassent régulièrement leur durée de vie nominale de 5 à 10 ans pour un coût supplémentaire minime.
Nous vous aiderons à avancer vers le succès.

Zone d'agglomération industrielle de haute technologie du nord de Maqiao, ville de Jingjiang, ville de Taizhou, province du Jiangsu

+86-18752676699 / +86-13961025664
 Previous