English
Actualités
Accueil / Actualités / Nouvelles de l'industrie / Guide des préchauffeurs d'air : types, efficacité et conseils de sélection
Un préchauffeur d'air est un échangeur de chaleur installé entre l'économiseur d'une chaudière et sa cheminée qui transfère la chaleur résiduelle des gaz de combustion sortants vers l'air de combustion entrant, et son installation augmente généralement l'efficacité thermique globale de la chaudière d'environ 4 à 9 points de pourcentage selon la conception sélectionnée. Trois configurations dominent la pratique industrielle : le préchauffeur d'air tubulaire statique, le préchauffeur d'air régénératif rotatif et le préchauffeur d'air à caloduc, qui utilise des caloducs biphasés scellés pour relier les conduits de gaz et d'air sans aucune pièce mobile. Chaque type compromet différemment l'efficacité du transfert de chaleur, les fuites d'air, l'encombrement et la demande de maintenance. Le bon choix dépend donc de la capacité de la chaudière, de la teneur en soufre du combustible et du temps d'arrêt qu'une usine peut tolérer pour l'entretien. Ce guide explique le fonctionnement d'un préchauffeur d'air, compare les trois types principaux avec des tableaux basés sur des données, explique la sélection des matériaux pour la résistance à la corrosion et décrit un cadre pratique de sélection et de maintenance pour les acheteurs industriels évaluant un fabricant ou un fournisseur de préchauffeur d'air pour une nouvelle construction ou un projet de rénovation.
Dans une chaudière alimentée au charbon, au gaz ou à la biomasse, les gaz de combustion quittent le four à très haute température et cèdent progressivement de la chaleur lorsqu'ils traversent les tubes du surchauffeur, du réchauffeur et de l'économiseur. Au moment où il atteint la sortie de l'économiseur, le gaz est encore généralement à 250-350°C , transportant une part significative du contenu énergétique d'origine du carburant vers la cheminée. Un préchauffeur d'air est positionné comme le dernier dispositif de récupération de chaleur dans ce chemin de gaz, immédiatement avant le ventilateur à tirage induit et la cheminée, et sa tâche consiste à capter autant que possible cette énergie restante avant que le gaz ne soit évacué. De l'autre côté de la même unité, l'air de combustion ambiant aspiré par le ventilateur à tirage forcé — généralement autour 20-30°C — traverse le préchauffeur et récupère la chaleur dégagée par les gaz de combustion.
Le bilan énergétique derrière cela est simple et bien établi dans la pratique de l'ingénierie des chaudières : pour environ chaque 20°C augmentation de la température de l'air de combustion, l'efficacité globale de la chaudière s'améliore d'environ 1 point de pourcentage , car il faut brûler moins de combustible pour obtenir le même débit de vapeur. Au-delà de l'économie directe de combustible, l'air préchauffé favorise également une combustion plus complète, ce qui est particulièrement important pour les chaudières à charbon pulvérisé où l'air chaud est utilisé à la fois pour sécher le charbon et pour le transporter dans le brûleur. Une meilleure combustion signifie moins de carbone imbrûlé dans les cendres et une moindre formation de monoxyde de carbone, ce qui présente des avantages en termes de conformité aux émissions et de propreté de la chaudière.
Il existe un compromis de conception que les ingénieurs doivent gérer avec soin. À mesure que les gaz de combustion se refroidissent davantage à l’intérieur du préchauffeur d’air, leur température peut s’approcher du point de rosée acide – le point auquel la vapeur d’acide sulfurique formée à partir du trioxyde de soufre dans les gaz de combustion commence à se condenser sur les surfaces métalliques. Cela fait du préchauffeur d'air, plutôt que de l'économiseur, le composant le plus exposé au risque de corrosion à basse température, et c'est la principale raison pour laquelle la sélection du matériau de l'extrémité froide (abordée plus loin dans ce guide) est une partie si importante de la spécification d'un préchauffeur d'air pour un carburant donné.
À retenir : Un air preheater recovers the last practical increment of flue gas heat before the stack, and every 20°C of air preheat is worth approximately 1% of boiler efficiency — but the same cooling that creates this saving also concentrates corrosion risk at the unit's cold end.
Acheteurs industriels à la recherche d'un préchauffeur d'air On rencontre généralement trois familles de conception, chacune construite autour d’un mécanisme de transfert de chaleur différent.
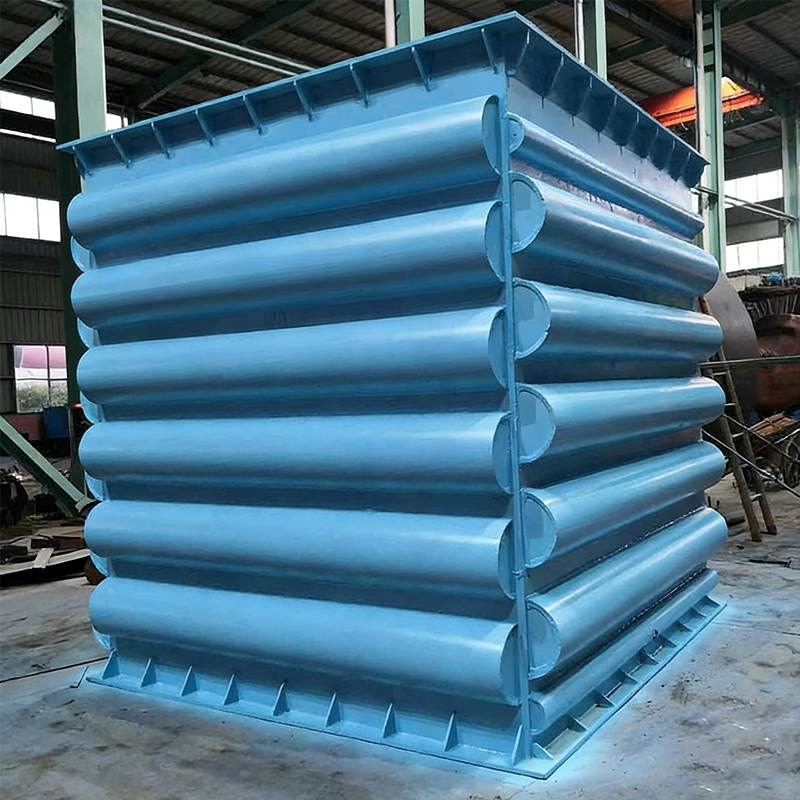
Un préchauffeur d’air tubulaire est un échangeur de chaleur statique à calandre et à tubes sans pièces mobiles. Les gaz de combustion s'écoulent généralement à l'intérieur d'une rangée de tubes tandis que l'air de combustion traverse l'extérieur du faisceau de tubes en flux transversal, et la paroi du tube métallique elle-même agit comme surface de transfert de chaleur séparant les deux flux. Étant donné que les chemins de gaz et d'air sont physiquement étanches l'un à l'autre, sauf à travers la paroi métallique, la contamination croisée (fuite) entre les deux flux est intrinsèquement faible, généralement de l'ordre de 1 à 3 % . Cela rend la conception tubulaire attrayante là où les fuites d'air dans le flux de gaz de combustion doivent être minimisées, comme dans le cas des chaudières dotées d'équipements sensibles aux émissions en aval.
Un préchauffeur d'air régénératif, souvent appelé unité de type Ljungström, utilise un grand rotor rempli de plaques ondulées de stockage de chaleur qui tourne lentement dans les conduits de fumées et d'air. Lorsqu'une section du rotor traverse le flux de gaz chauds, elle absorbe de la chaleur ; Lorsque la même section tourne dans le flux d'air, elle libère la chaleur stockée vers l'air de combustion entrant. Ce cycle continu de stockage et de libération confère aux unités régénératrices un encombrement compact et de fortes performances de transfert de chaleur par rapport à leur taille, mais les joints rotatifs entre les secteurs permettent inévitablement à un peu d'air de s'échapper du côté des gaz de combustion, généralement 5 à 12 % , et la distorsion thermique du rotor au fil du temps peut élargir davantage cet écart si les joints ne sont pas maintenus.
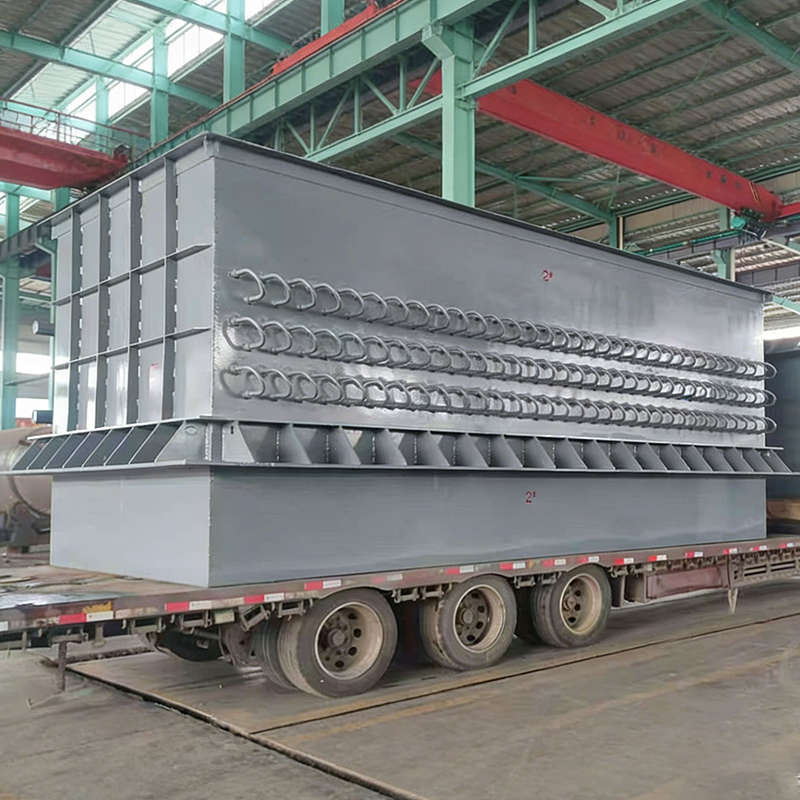
Un préchauffeur d’air à caloduc combine les caractéristiques des deux conceptions ci-dessus. Il utilise une banque de caloducs scellés à ailettes – chacun contenant une petite charge de fluide de travail sous vide – disposés de manière à ce que l’extrémité évaporateur de chaque tuyau repose dans le conduit de fumées et que l’extrémité du condenseur se trouve dans le conduit d’air séparé. La chaleur absorbée à l'extrémité chaude vaporise le fluide de travail, la vapeur se déplace vers l'extrémité froide et se condense en cédant de la chaleur à l'air de combustion, et le fluide condensé retourne à l'extrémité chaude par gravité ou par mèche pour répéter le cycle. Étant donné que les conduits de gaz et d'air restent physiquement séparés, reliés uniquement par les parois des tuyaux scellées, un préchauffeur d'air à caloduc maintient les fuites proches des niveaux de type tubulaire tout en atteignant un coefficient de transfert de chaleur par unité de surface frontale généralement supérieur à celui d'une conception tubulaire simple, grâce au mécanisme de transfert à changement de phase et à la surface d'ailette étendue. Un autre avantage pratique est que les faisceaux de caloducs sont modulaires : les rangées individuelles peuvent souvent être inspectées, nettoyées ou remplacées sans démonter l'ensemble de l'unité, ce qui est utile sur les combustibles à haute teneur en soufre où les rangées les plus froides s'encrassent ou se corrodent le plus rapidement.
| Caractéristique | Tubulaire | Régénératif | Caloduc |
|---|---|---|---|
| Pièces mobiles | Aucun | Rotor et entraînement | Aucun |
| Fuite d'air typique | 1 à 3 % | 5 à 12 % | 1 à 3 % |
| Empreinte relative | Moyen-grand | Compacte | Moyen |
| Élément principal d'entretien | Nettoyage des tubes | Réglage du joint | Nettoyage/échange de modules |
| Durée de vie typique | 15 à 20 ans | Sceaux renouvelés tous les 5 à 7 ans | 15 à 20 ans |
À retenir : Les préchauffeurs d'air tubulaires et à caloducs partagent l'avantage de faibles fuites de ne pas avoir de joints rotatifs, tandis que les unités régénératives échangent des fuites plus élevées contre un encombrement réduit et de fortes performances de transfert de chaleur compactes.
La température de sortie des gaz de combustion sortant d'un préchauffeur d'air est l'un des indicateurs les plus clairs de la quantité de chaleur récupérée par l'unité, puisque chaque degré restant dans le gaz au niveau de la cheminée est de l'énergie qui n'a pas été convertie en air préchauffé utile. Les acheteurs comparant les offres d'un fabricant de préchauffeurs d'air commencent souvent par se demander à quel point chaque modèle peut pratiquement faire baisser la température de sortie, car une température de sortie plus basse signifie généralement une efficacité de récupération de chaleur plus élevée, à condition que le point de rosée acide du carburant utilisé soit respecté. Atteindre une température de sortie plus basse n'est cependant pas gratuit, car cela nécessite généralement soit une plus grande surface de transfert de chaleur, soit un mécanisme de transfert plus efficace, qui affectent tous deux l'empreinte en capital et la planification de la maintenance. Le tableau ci-dessous illustre les températures typiques de sortie des gaz de combustion pour les trois types de préchauffeurs décrits ci-dessus, à partir d'une température d'entrée de référence commune de 320 °C à l'entrée de l'unité. Ces chiffres sont des plages représentatives tirées de la pratique générale des chaudières industrielles plutôt que des résultats d'une seule installation spécifique, et les performances réelles dépendent de la charge de la chaudière, du type de combustible et de la taille du préchauffeur.
La comparaison des jauges montre un préchauffeur d'air tubulaire ramenant les gaz de combustion à environ 165°C , reflétant son coefficient de transfert thermique modéré et sa dépendance à l'égard d'une paroi métallique comme seul chemin de transfert entre le gaz et l'air. Un préchauffeur d'air régénératif atteint une température de sortie inférieure d'environ 110°C car sa matrice rotative de stockage de chaleur présente une très grande surface effective dans un volume compact, ce qui lui confère la plus forte récupération de chaleur brute des trois modèles. Le préchauffeur d'air du caloduc se situe entre les deux à environ 130°C , bénéficiant du coefficient de transfert de chaleur par zone plus élevé des caloducs à changement de phase et des surfaces d'ailettes étendues, tout en maintenant les fuites proches des niveaux tubulaires car les conduits de gaz et d'air restent étanches les uns des autres. Pour une usine brûlant du charbon à haute teneur en soufre, cette position intermédiaire peut être un avantage : la conception du caloduc récupère beaucoup plus de chaleur qu'une unité tubulaire simple sans hériter des fuites d'air plus élevées qu'introduisent les joints rotatifs d'une unité régénérative. À l’inverse, lorsque la teneur en soufre du carburant est très faible et que la tolérance aux fuites est moins critique, la température de sortie plus basse d’un préchauffeur d’air régénératif peut se traduire par le chiffre d’efficacité brute le plus élevé des trois options. Il convient également de noter qu'une température de sortie de route trop basse pour la teneur en soufre d'un carburant donné augmente le risque de corrosion du point de rosée acide à l'extrémité froide, de sorte que la température de sortie minimale pratique dépend autant de la chimie du carburant que de la conception de l'équipement. Les ingénieurs en chaudières maintiennent généralement les unités alimentées au charbon au-dessus d'environ 120 °C et permettent aux unités alimentées au gaz plus propres de fonctionner à une température plus proche de 90 à 100 °C. Un fournisseur expérimenté de préchauffeurs d’air dimensionnera ensemble le matériau de la partie froide et la température de sortie cible, plutôt que d’optimiser la récupération de chaleur de manière isolée. Étant donné que les modules à ailettes du préchauffeur d'air à caloduc peuvent être échangés rangée par rangée, les usines installent parfois un matériau légèrement plus résistant à la corrosion dans les rangées les plus froides en particulier, ce qui permet à l'unité globale d'être rapprochée des performances de récupération de la conception régénérative sans pénalité de corrosion pour l'unité complète. Dans l’ensemble, cette comparaison est l’un des points de départ les plus utiles pour déterminer quel type de préchauffeur d’air correspond le mieux à un carburant et à un cycle de service spécifiques.
Les préchauffeurs d’air ne se limitent pas à un seul secteur ; ils apparaissent partout où un processus de combustion génère des gaz de combustion suffisamment chauds pour mériter d'être récupérés. La production d’électricité reste l’application la plus importante, car les chaudières électriques et captives fonctionnent en permanence à charge élevée, ce qui maximise la valeur annuelle de chaque point de pourcentage d’efficacité gagné. Les industries lourdes dotées de leurs propres fours – métallurgie, transformation chimique et fabrication de matériaux de construction – représentent l’essentiel de la demande restante, chacune avec ses propres caractéristiques de gaz de combustion et ses propres considérations en matière de corrosion. Comprendre cette distribution typique permet d'expliquer pourquoi les fabricants de préchauffeurs d'air proposent une si large gamme de configurations plutôt qu'un seul produit standard. Le tableau ci-dessous présente une répartition représentative de la capacité de préchauffeur d'air installée par secteur d'utilisation finale, basée sur des modèles de déploiement industriel généraux plutôt que sur un seul ensemble de données exclusives.
La production d’électricité représente environ 32% de déploiement typique d'un préchauffeur d'air, piloté par de grandes chaudières alimentées au charbon et au gaz, où même un gain d'efficacité d'un point de pourcentage sur une unité fonctionnant en continu se traduit par une économie annuelle substantielle de carburant. La métallurgie et l'acier représentent environ 26% , couvrant les hauts fourneaux, les fours de réchauffage et les lignes de recuit où la récupération de la chaleur résiduelle des gaz de combustion améliore à la fois l'économie de carburant et aide à stabiliser le contrôle de la température du four. La transformation chimique et pétrochimique représente près de 19% du total ; selon Global Market Insights, le segment des équipements de récupération de chaleur des déchets chimiques était à lui seul évalué à plus de 11 milliards de dollars américains en 2025, ce qui reflète l'ampleur des réchauffeurs et des chaudières de procédé dans ce secteur qui dépendent d'équipements de récupération des gaz de combustion. La fabrication de matériaux de construction, notamment les fours à ciment et les fours de fusion du verre, contribue 14% , où la récupération de la chaleur résiduelle est étroitement liée aux objectifs de contrôle des coûts énergétiques et de réduction des émissions. Le reste à peu près 9% couvre les pâtes et papiers, la transformation des aliments, le finissage textile et d'autres industries de transformation qui utilisent des chaudières plus petites mais bénéficient toujours d'un préchauffeur d'air industriel dimensionné à leur échelle. Selon Grand View Research, le marché plus large des systèmes de récupération de chaleur résiduelle – dont les préchauffeurs d'air constituent l'une des principales catégories d'équipements – devrait croître d'environ 55 milliards de dollars américains en 2023 à plus de 100 milliards de dollars américains d’ici 2030, une trajectoire tirée en grande partie par les mêmes secteurs industriels présentés dans ce graphique qui resserrent leurs objectifs en matière d’efficacité énergétique et d’émissions. Pour un fournisseur de préchauffeurs d'air, cette répartition de la demande entre les secteurs signifie également que les équipements doivent souvent être conçus autour de compositions chimiques de gaz de combustion très différentes, depuis les gaz d'échappement de gaz naturel relativement propres jusqu'aux flux riches en particules et en soufre provenant des chaudières à charbon et des opérations de frittage. Cette variation est précisément la raison pour laquelle la sélection du bon type et de la bonne combinaison de matériaux, abordée plus loin dans ce guide, est aussi importante que le chiffre d'efficacité global.
Pour comprendre la véritable contribution d’un préchauffeur d’air, il est utile d’examiner le bilan thermique complet d’une chaudière plutôt que le préchauffeur isolément. Chaque chaudière perd une fraction de l'énergie du combustible dans la cheminée, quelle que soit la qualité de sa conception, et la question pratique pour un ingénieur d'usine est de savoir quelle part de cette perte peut être récupérée de manière économique et par quel équipement. Un économiseur récupère généralement une part significative de la chaleur des gaz de combustion en préchauffant l'eau d'alimentation de la chaudière, et un préchauffeur d'air récupère une part supplémentaire en préchauffant l'air de combustion. Étant donné que ces deux appareils fonctionnent en série le long du même trajet de gaz de combustion, la quantité qu'un préchauffeur d'air peut encore capter dépend en partie de la quantité déjà éliminée par l'économiseur qui le précède. Le graphique ci-dessous illustre cette relation pour un représentant 130 tonnes par heure chaudière industrielle, comparant la chaleur totale récupérée sans préchauffeur d'air installé à trois configurations de préchauffeur d'air ajoutées en aval du même économiseur.
Sans préchauffeur d'air installé, cette chaudière représentative récupère environ 14 gigajoules par heure de fonctionnement via l'économiseur uniquement, et toute la chaleur restante des gaz de combustion sort par la cheminée sans être utilisée. L'ajout d'un préchauffeur d'air tubulaire augmente la chaleur totale récupérée à environ 23 gigajoules par heure , contribuant à propos de 9 gigajoules par heure en plus de la part de l'économiseur. Un préchauffeur d'air régénératif récupère le plus dans cette comparaison, portant la chaleur totale récupérée à environ 27 gigajoules par heure , ce qui correspond à sa température de sortie des gaz de combustion plus basse indiquée dans la comparaison précédente des jauges. Le préchauffeur d'air à caloduc se trouve juste derrière, à environ 26 gigajoules par heure , confirmant que ses performances de récupération se rapprochent de la conception régénérative tout en évitant, comme indiqué précédemment, les fuites d'air plus élevées associées à un système de joint rotatif. En termes relatifs, cela signifie que l'installation de l'un des trois types de préchauffeurs d'air double à peu près la chaleur totale des gaz de combustion récupérée par rapport au recours à l'économiseur seul. C'est pourquoi les préchauffeurs d'air sont considérés comme l'une des améliorations d'efficacité les plus rentables disponibles pour une chaudière existante. Il convient de noter que les chiffres spécifiques dans ce tableau varieront pour les chaudières de capacité, de type de combustible ou de taille d'économiseur existant différents, ils doivent donc être interprétés comme une illustration de la tendance relative entre les configurations plutôt que comme une garantie pour une installation individuelle. La capacité de la chaudière a une forte influence sur la valeur absolue de cette chaleur récupérée : une chaudière plus grande fonctionnant le même nombre d'heures par an permettra de réaliser des économies de combustible proportionnellement plus importantes pour le même gain d'efficacité en points de pourcentage. Pour les usines évaluant une rénovation, cette vue du bilan thermique est généralement plus informative que le pourcentage d’efficacité global, car elle indique clairement quelle quantité d’énergie disponible des gaz de combustion a déjà été captée avant même que le préchauffeur d’air ne soit installé, et donc quel gain supplémentaire est réalistement disponible. Un fabricant expérimenté de préchauffeur d'air de chaudière demandera normalement les données de performance de l'économiseur existant avant de proposer une taille spécifique de préchauffeur d'air, précisément en raison de cette relation en série entre les deux appareils.
Le même processus de refroidissement qui rend un préchauffeur d’air précieux crée également son défi opérationnel le plus important. Lorsque les gaz de combustion traversent l'unité et perdent de la chaleur, leur température peut chuter en dessous du point de rosée acide – la température à laquelle la vapeur d'acide sulfurique, formée lorsque le trioxyde de soufre présent dans les gaz de combustion réagit avec la vapeur d'eau, commence à se condenser sous forme d'un film liquide sur les surfaces métalliques froides. Cet acide condensé attaque l'acier au carbone non protégé et les produits de corrosion qui en résultent se combinent avec les cendres volantes et la suie pour former un dépôt collant qui restreint davantage le flux de gaz et réduit le transfert de chaleur, un problème combiné de corrosion et d'encrassement qui se concentre presque entièrement dans les rangées les plus froides du préchauffeur, les plus proches de l'endroit où l'air ambiant entrant entre en contact pour la première fois avec l'unité.
Étant donné que ce risque est concentré à un endroit prévisible, les fabricants de préchauffeurs d’air y font face principalement en sélectionnant les matériaux du côté froid plutôt qu’en reconcevant l’ensemble de l’unité. Les approches courantes incluent les tubes en acier au carbone recouverts d'émail, qui fournissent une barrière résistante aux acides semblable à du verre pour un coût de matériau relativement modeste ; l'acier patinable (souvent désigné par des noms commerciaux tels que les alliages de type Corten), qui forme une couche d'oxyde protectrice stable sous une exposition acide légère ; des nuances d'acier inoxydable austénitique telles que 304 ou 316L pour les carburants à teneur en soufre modérée à élevée, offrant une plus grande résistance à la corrosion à un coût de matériau et de fabrication plus élevé ; et, pour les tâches les plus sévères à haute teneur en soufre ou en chlore, des alliages à base de nickel ou des joints brasés au nickel au niveau des connexions tube-collecteur les plus exposées, car les joints brasés sont moins sujets aux attaques localisées qui peuvent se développer au niveau des soudures conventionnelles sous des cycles thermiques répétés.
| Matériel | Idéal pour | Coût matériel relatif |
|---|---|---|
| Acier au carbone (non revêtu) | Gaz naturel propre, carburants à très faible teneur en soufre | Inférieur |
| Acier émaillé | Charbon et fioul, teneur modérée en soufre | Modéré |
| Acier patinable (de type Corten) | Charbon, exposition légère aux acides | Modéré |
| Acier inoxydable 304 / 316L | Charbon à haute teneur en soufre, gaz de traitement chimique | Plus haut |
| Alliage à base de nickel / joints brasés au nickel | Service sévère à haute teneur en soufre ou en chlore | Le plus haut |
Étant donné que les faisceaux de préchauffeurs d'air à caloducs sont modulaires, les usines spécifient souvent un matériau plus résistant à la corrosion uniquement sur une ou deux rangées de tuyaux les plus froides plutôt que sur l'ensemble de l'unité, ce qui contrôle le coût du matériau tout en protégeant la zone la plus à risque. Cette classification des matériaux rangée par rangée est plus difficile à réaliser dans une conception tubulaire, où l'ensemble du faisceau est généralement constitué d'un seul matériau, et peu pratique dans un rotor régénératif, où les plaques de stockage de chaleur tournent dans les deux zones de température et nécessitent donc une protection uniforme sur l'ensemble du panier. Une surveillance régulière de la température de sortie des gaz de combustion par rapport au point de rosée acide calculé pour la teneur en soufre spécifique du carburant utilisé reste le moyen le plus efficace d'empêcher ce type de corrosion de se développer, quelle que soit la conception du préchauffeur d'air installé.
À retenir : La corrosion à la partie froide est provoquée par la condensation de l'acide sulfurique, et le choix des matériaux (et non seulement le type de préchauffeur) est le principal levier pour la gérer de manière économique.
Les exigences de maintenance d'un préchauffeur d'air dépendent principalement du type de combustible plutôt que de la taille de la chaudière, car les mécanismes d'encrassement et de corrosion décrits ci-dessus dépendent de la teneur en cendres et en soufre plutôt que du débit de vapeur. Les carburants à combustion propre tels que le gaz naturel laissent très peu de résidus de particules et une formation relativement faible de trioxyde de soufre, de sorte que les surfaces de transfert de chaleur restent propres pendant de longues périodes entre les inspections. En revanche, les combustibles solides tels que le charbon et la biomasse génèrent d'importantes cendres volantes et, dans le cas du charbon à plus forte teneur en soufre, une condensation acide plus agressive à l'extrémité froide, ce qui raccourcit tous deux l'intervalle pratique entre les nettoyages. Un mauvais intervalle de maintenance dans un sens ou dans l'autre entraîne un coût réel : un nettoyage excessif gaspille du travail et augmente les temps d'arrêt imprévus, tandis qu'un nettoyage insuffisant permet l'accumulation d'encrassements, ce qui augmente la chute de pression dans l'unité, augmente la consommation électrique du ventilateur et érode progressivement le gain d'efficacité pour lequel le préchauffeur d'air a été installé en premier lieu. La carte thermique ci-dessous présente les intervalles de nettoyage typiques recommandés pour cinq types de carburant courants et les trois principaux modèles de préchauffeur d'air.
Pour le gaz naturel, les trois types de préchauffeurs d'air peuvent généralement fonctionner 18 à 24 mois entre les nettoyages complets, car le carburant produit un minimum de cendres et une faible teneur en anhydride sulfureux. Le fioul léger raccourcit ce délai à environ 9 à 12 mois dans les trois mêmes conceptions, reflétant sa teneur en soufre plus élevée par rapport au gaz naturel. Charbon à faible teneur en soufre, défini ici comme ci-dessous environ 1% de soufre en poids, réduit encore les intervalles à environ 4 à 6 mois , en grande partie à cause de la charge de cendres volantes plutôt que de la seule corrosion. Charbon à haute teneur en soufre au-dessus d'environ 1% de soufre nécessite l'attention la plus fréquente, avec des intervalles se compressant à seulement 2 à 3 mois car l’encrassement et la corrosion acide au point de rosée s’accélèrent ensemble. Les combustibles issus de la biomasse se situent dans une fourchette similaire à celle du charbon à haute teneur en soufre. 2 à 4 mois , principalement dû aux cendres riches en alcalis qui ont tendance à se ramollir et à adhérer aux surfaces chaudes plutôt qu'à la teneur en soufre. Pour chaque type de carburant de cette comparaison, le préchauffeur d'air régénératif a systématiquement besoin de l'intervalle le plus court des trois modèles, ce qui reflète à la fois sa plus grande surface effective collectant davantage de particules et la sensibilité accrue de ses joints rotatifs à toute accumulation de dépôts. Le préchauffeur d'air à caloduc correspond généralement ou dépasse légèrement l'intervalle de la conception tubulaire et présente un avantage modeste par rapport aux tubes, en particulier sur la biomasse, que l'expérience de l'industrie attribue à la capacité de nettoyer ou de remplacer des rangées d'ailettes individuelles sans démonter l'ensemble du faisceau. Pour tout combustible ayant une teneur significative en cendres, la plupart des fabricants de préchauffeurs d'air de chaudière recommandent d'associer l'unité à un système de soufflage de suie, utilisant de la vapeur ou de l'air comprimé, ce qui prolonge l'intervalle entre les inspections manuelles, quel que soit le modèle installé. Les usines qui changent de source de combustible, par exemple du gaz naturel au profit d'un mélange de charbon, devraient revoir leur calendrier de maintenance des préchauffeurs d'air en même temps, car l'intervalle approprié peut varier considérablement même si l'équipement physique n'a pas changé.
La spécification du bon préchauffeur d'air commence par une image claire des conditions de gaz de combustion et d'air que l'unité verra réellement en service, et pas seulement par la capacité nominale de la chaudière. Un fournisseur de préchauffeurs d’air demandera généralement les données de base suivantes avant de proposer une conception :
Une fois ces paramètres connus, la sélection du type suit généralement une logique simple. Lorsque l'espace au sol est limité et que la teneur en soufre du carburant est faible, l'encombrement compact d'un préchauffeur d'air régénératif et sa forte récupération de chaleur en font un choix efficace. Lorsque la priorité est de minimiser les fuites d'air, ou lorsque la chaudière brûle un combustible à plus forte teneur en soufre et que l'usine souhaite classer des matériaux résistants à la corrosion uniquement au niveau des rangées les plus froides plutôt que de l'unité entière, un préchauffeur d'air à caloduc est souvent la meilleure solution. Là où la simplicité, les longs intervalles d’entretien et le risque le plus faible possible lié aux pièces mobiles comptent le plus, un préchauffeur d’air tubulaire reste une option fiable, en particulier sur les chaudières industrielles de petite et moyenne taille. Le tableau ci-dessous résume plusieurs variantes de configuration courantes qu'un fabricant de préchauffeurs d'air personnalisés peut généralement proposer dans chacun des trois types principaux.
Régénératif bi-sectoriel
Rotor divisé en deux zones (gaz et air) ; la configuration standard pour la plupart des chaudières industrielles. Régénératif tri-sectoriel
Ajoute un troisième secteur pour l'air primaire (séchage du charbon), courant sur les chaudières à charbon pulvérisé. Tubulaire à ailettes
La surface étendue des ailettes augmente la zone de transfert de chaleur dans la même empreinte tubulaire. Tubulaire en tube émaillé
Le revêtement en émail ajoute une résistance aux acides pour la cuisson au charbon et au mazout à teneur modérée en soufre. Caloduc simple et double passage
Un passage supplémentaire augmente le temps de contact pour une récupération plus élevée dans un encombrement limité.
À retenir : La sélection du type doit découler directement de la teneur en soufre du carburant, de l'empreinte au sol, de la tolérance aux fuites et de l'accès à la maintenance, et non des seuls chiffres d'efficacité.
L'ajout d'un préchauffeur d'air à une chaudière existante qui n'a pas été conçue à l'origine avec un tel réchauffeur est une rénovation d'efficacité énergétique courante, et elle est généralement plus complexe que d'en installer un sur une nouvelle construction simplement parce que le routage des conduits, le support structurel et la capacité du ventilateur de tirage doivent tous être intégrés dans une configuration existante. Un projet de rénovation commence généralement par une étude du site et une analyse des gaz de combustion pour confirmer les débits et les températures de fonctionnement réels, car ceux-ci peuvent différer des valeurs de conception initiales après des années d'exploitation. L'ingénierie structurelle suit pour confirmer que la chaufferie peut supporter le poids supplémentaire et la charge des conduits, et les ventilateurs à tirage induit et forcé sont vérifiés pour confirmer qu'ils ont suffisamment de marge pour gérer la chute de pression supplémentaire que le nouveau préchauffeur d'air introduira dans les chemins de gaz et d'air.
La mise en service d'un préchauffeur d'air, qu'il soit nouvellement installé ou modernisé, suit généralement le cadre défini dans les codes d'essai de performance des réchauffeurs d'air reconnus tels que ASME PTC 4.3, qui définit des méthodes standard pour mesurer l'efficacité du transfert de chaleur, le taux de fuite d'air et la chute de pression dans des conditions contrôlées. Un test d'étanchéité est particulièrement important pour les unités régénératives, car l'usure des joints pendant le transport et l'installation peut autrement passer inaperçue jusqu'à ce que la chaudière soit déjà en service. Une fois mises en service, la plupart des usines planifient un contrôle de suivi des performances après les premiers milliers d'heures de fonctionnement pour confirmer que les températures de sortie et la chute de pression mesurées restent proches des valeurs spécifiées par le fabricant du préchauffeur d'air au stade de la conception, et pour détecter toute tendance précoce à l'encrassement avant qu'elle ne devienne un problème de maintenance plus important.
Pour les projets de rénovation en particulier, la planification d'une panne planifiée de la chaudière est généralement le facteur décisif pour le calendrier du projet, car la plupart des travaux de raccordement mécanique doivent avoir lieu lorsque la chaudière est hors ligne. Travailler en étroite collaboration avec un fournisseur de préchauffeurs d'air expérimenté pendant la phase de conception, plutôt qu'après la commande de l'équipement, tend à raccourcir cette fenêtre de panne, car les interfaces de conduits et les supports structurels peuvent être pré-conçus pour correspondre à la chaudière existante plutôt que d'être ajustés sur site.
La sélection d'un fabricant de préchauffeurs d'air doté d'une véritable profondeur d'ingénierie interne est particulièrement importante dans les domaines couverts ci-dessus : la qualité de fabrication des caloducs, l'intégrité des joints à l'extrémité froide et la capacité de classer les matériaux rangée par rangée pour un combustible spécifique plutôt que d'offrir une seule conception fixe. En tant que fabricant chinois d'équipements de récupération de chaleur des gaz de combustion industriels et usine d'équipements de traitement chimique, Équipement chimique Cie., Ltd de Jiangsu Shineng. , fondée en 2005, se spécialise dans la recherche, le développement et la fabrication de systèmes de récupération de chaleur résiduelle des gaz de combustion et d'équipements chimiques, avec des capacités internes complètes couvrant le développement de caloducs, le brasage à base de nickel et la fabrication de récipients sous pression. Cette combinaison est particulièrement pertinente pour la technologie des préchauffeurs d'air à caloduc abordée tout au long de ce guide, car les performances et la longévité des caloducs dépendent directement de la qualité de fabrication au niveau des tuyaux scellés et des joints plutôt que de la seule conception globale de l'unité.
Les produits de Jiangsu Shineng sont largement utilisés dans les industries de la chimie du charbon, de la métallurgie, de la production d'électricité et de l'ammoniac synthétique, et les équipements de l'entreprise ont été exportés vers les marchés étrangers. Étant donné que les préchauffeurs d'air tubulaires, régénératifs et à caloducs conviennent chacun à des conditions de carburant et d'encombrement différentes, comme indiqué dans le guide de sélection ci-dessus, travailler avec un fabricant capable d'ingénierie sur les trois configurations - plutôt qu'une seule gamme de produits fixe - permet à une usine d'adapter l'équipement à ses conditions de fonctionnement réelles au lieu d'adapter ses conditions de fonctionnement à une gamme de produits limitée. Pour les usines qui évaluent un nouveau préchauffeur d'air de chaudière ou planifient une modernisation d'une unité existante, cette étendue de capacités internes, de la fabrication de caloducs à la fabrication de récipients sous pression, prend en charge une réponse technique plus adaptée à la chimie des gaz de combustion et aux contraintes d'espace spécifiques au projet.
Nous vous aiderons à avancer vers le succès.

Zone d'agglomération industrielle de haute technologie du nord de Maqiao, ville de Jingjiang, ville de Taizhou, province du Jiangsu

+86-18752676699 / +86-13961025664
 Previous