English
Actualités
Accueil / Actualités / Nouvelles de l'industrie / Guide des économiseurs brasés à base de nickel : types, structure et sélection
A économiseur brasé à base de nickel i Il s'agit d'une unité d'échange thermique de gaz de combustion dans laquelle les joints ailette-tube et tube-collecteur d'un caloduc ou d'un faisceau de tubes à ailettes sont formés à l'aide d'un métal d'apport de brasage à base de nickel au lieu du soudage par fusion conventionnel ou de l'expansion mécanique du tube. Cette méthode d'assemblage produit une liaison métallurgique continue et sans vide qui est généralement plus résistante à la corrosion du point de rosée de l'acide sulfurique et au dépôt de bisulfate d'ammonium que l'on trouve dans les flux de gaz de combustion du charbon, des produits chimiques, métallurgiques, de production d'électricité et d'ammoniac synthétique, ce qui est la principale raison pour laquelle les usines choisissent cette conception lors de la récupération de la chaleur perdue à basse et moyenne température à partir de gaz acides ou à forte humidité. Les sections ci-dessous expliquent comment cet équipement est classé, comment il est construit, où il est appliqué, comment il se compare aux conceptions conventionnelles à tubes à ailettes et de quels soins de routine il a généralement besoin, avec plusieurs tableaux et un schéma structurel inclus pour faciliter la lecture des comparaisons en un coup d'œil.
Un économiseur, dans le contexte général des chaudières et des fours industriels, est un échangeur de chaleur placé dans le chemin des gaz de combustion à l'extrémité qui récupère l'énergie thermique résiduelle avant que le gaz ne soit évacué, l'utilisant généralement pour préchauffer l'eau d'alimentation, l'eau de traitement ou l'air de combustion. Cette chaleur récupérée réduit l'apport de combustible nécessaire pour atteindre la même température de processus, ce qui est l'une des raisons pour lesquelles les équipements de récupération de chaleur résiduelle ont attiré une attention constante de la part des usines fonctionnant selon des attentes industrielles plus strictes en matière d'efficacité énergétique. Un économiseur brasé à base de nickel est une approche de construction spécifique au sein de cette catégorie d'équipement, construit autour de tubes en acier à ailettes ou d'éléments de caloducs dont les joints critiques sont liés par un processus de brasage contrôlé à base de nickel plutôt que par soudage à l'arc ou par expansion de rouleaux.
La particularité de cette conception est la qualité des joints. Dans un joint soudé ou expansé, des espaces microscopiques ou des zones affectées par la chaleur peuvent devenir des points de départ de corrosion caverneuse une fois que les gaz de combustion refroidissent en dessous de leur point de rosée acide et que du condensat commence à se former. Le brasage avec un métal d'apport à base de nickel remplit ces interfaces plus complètement, ce qui tend à réduire le nombre de sites d'initiation de corrosion le long de la base des ailettes et des connexions du collecteur. Il s'agit de la principale proposition de valeur de l'économiseur brasé à base de nickel : il cible le mode de défaillance spécifique, la corrosion au point de rosée au niveau des joints entre les ailettes et les tubes, qui limite la durée de vie de nombreux économiseurs à basse température conventionnels. Les usines traitant les gaz d'échappement chimiques du charbon, les gaz d'échappement des fours métallurgiques, les gaz de traitement à l'ammoniac synthétique et les gaz résiduaires de chaudières au charbon font partie des utilisateurs typiques de cet équipement, car ces flux de gaz contiennent généralement des composés soufrés, des chlorures ou une teneur élevée en humidité.
Il est à noter qu’un économiseur brasé à base de nickel n’est pas un produit fixe unique mais une méthode de construction applicable à plusieurs formats structurels, abordée dans la section suivante. Comprendre les différences de type aide à comparer les offres d'un fabricant d'économiseurs brasés à base de nickel ou à évaluer les propositions d'un fournisseur d'équipement de récupération de chaleur résiduelle des gaz de combustion, car le terme à lui seul ne spécifie pas la disposition des tubes, la géométrie des ailettes ou la configuration du faisceau.
À retenir : le procédé de brasage à base de nickel est avant tout une stratégie de résistance à la corrosion et d'intégrité des joints, appliquée aux économiseurs à caloducs ou à tubes à ailettes fonctionnant dans des conditions de gaz de combustion où la condensation du point de rosée est une préoccupation récurrente.
Les économiseurs brasés à base de nickel sont généralement produits dans quatre formats structurels, chacun adapté à une condition différente des gaz de combustion. Le choix entre eux dépend principalement de la charge de poussière, de l'espace disponible et de la proximité de la température de fonctionnement par rapport au point de rosée acide. Une usine achetant auprès d'un fournisseur d'économiseurs brasés à base de nickel sera généralement interrogée sur ces variables avant qu'une configuration ne soit proposée, car une inadéquation entre l'état du gaz et le format du tube est une cause fréquente d'encrassement ou de corrosion prématurés. Le tableau ci-dessous résume les quatre formats ainsi que leurs caractéristiques structurelles et leurs conditions d'application typiques.
Type de caloduc
Éléments de caloducs scellés avec sections d’évaporateur et de condenseur brasées ; pas de mélange direct entre les fluides côté fumées et côté eau. Type de tube à ailettes en spirale
Des ailettes enroulées et brasées sur la surface extérieure du tube pour augmenter la zone de transfert de chaleur côté gaz dans un encombrement compact. Type de tube nu (léger)
Surface de tube lisse sans ailettes, choisie pour les gaz de combustion avec une forte charge de poussière ou de cendres où l'espacement des ailettes risquerait de s'encrasser rapidement. Type modulaire monté sur patins
Sections de faisceau pré-assemblées montées sur un cadre commun pour une installation plus rapide sur site dans les projets de rénovation.
| Type | Caractéristique structurelle | Condition typique des gaz de combustion | Caractéristique clé |
|---|---|---|---|
| Type de caloduc | Tuyaux de fluide de travail étanches avec joints brasés évaporateur/condenseur | Processus modérément poussiéreux et sensible à l’humidité | Pas de flux croisés entre les circuits de gaz et d’eau |
| Type de tube à ailettes en spirale | Ailettes en spirale ou dentelées brasées sur la surface du tube | Poussière faible à modérée, disposition limitée en espace | Surface côté gaz plus élevée par unité de longueur |
| Type de tube nu (léger) | Surface extérieure lisse du tube, joints de collecteur brasés | Gaz contenant beaucoup de poussière ou de cendres | Moins de tendance à l'encrassement entre les rangées de tubes |
| Type modulaire monté sur patins | Faisceaux brasés pré-assemblés sur un châssis commun | Projets de rénovation avec un temps d'installation limité | Travaux de montage sur site réduits |
Au-delà du format structurel, le matériau du joint lui-même est une variable majeure sur le marché plus large des économiseurs, et il est utile de voir comment les joints brasés à base de nickel se comparent à d'autres traitements de tubes courants avant d'examiner les sections restantes. Le tableau ci-dessous place côte à côte quatre approches courantes de joints de tubes sur une échelle générale de résistance à la corrosion. Cette échelle est une comparaison technique illustrative plutôt qu'un résultat de test en laboratoire, destinée à montrer le positionnement relatif plutôt que des valeurs numériques précises. Le tube en acier au carbone nu est inclus comme référence de base car il ne dispose d'aucune protection supplémentaire contre la corrosion au niveau du joint. L'acier au carbone peint ou revêtu ajoute une barrière de surface mais cette barrière peut être localement endommagée pendant le fonctionnement. Le tube en alliage standard améliore la résistance du matériau de base sans nécessairement modifier la qualité du joint, tandis que le tube brasé à base de nickel s'attaque au joint lui-même, qui est souvent le premier point de défaillance d'un économiseur à basse température.
En lisant ce tableau de haut en bas, chaque barre représente un changement progressif dans la façon dont le joint ou la surface résiste à la corrosion du point de rosée plutôt qu'un changement dans le seul matériau du tube de base. La barre en acier au carbone nu se trouve la plus basse car elle n'a aucune protection supplémentaire au niveau du joint ailette-tube ou collecteur, de sorte que tout condensat qui se forme entrera directement en contact avec l'acier non protégé. La barre d'acier peinte ou revêtue s'améliore par rapport à cette référence, mais les revêtements sont sujets à des dommages localisés dus aux cycles thermiques, à l'érosion par la poussière ou aux opérations de soufflage de suie, qui peuvent rouvrir des endroits non protégés au fil du temps. Le tube en alliage standard fonctionne à nouveau mieux car le matériau en vrac lui-même présente une résistance inhérente plus élevée, bien que la zone de joint puisse toujours se comporter différemment du tube parent s'il est soudé ou expansé plutôt que brasé. Le tube brasé à base de nickel se situe en haut de l'échelle dans cette comparaison illustrative, car le processus de brasage cible spécifiquement l'interface de joint, fermant les petits espaces qui autrement concentreraient l'attaque corrosive. Cette tendance est cohérente avec la raison générale pour laquelle les économiseurs brasés à base de nickel sont spécifiés pour les gaz de combustion acides ou à forte humidité : l'amélioration est concentrée exactement là où les conceptions conventionnelles ont tendance à échouer en premier. Il convient également de noter que la résistance à la corrosion n'est qu'une variable de conception parmi plusieurs, et qu'une sélection complète d'équipement doit la prendre en compte en tenant compte de la charge de poussière, de la vitesse du gaz et de l'espace disponible, qui sont tous abordés dans les sections suivantes. Les lecteurs évaluant la proposition d'un fabricant d'économiseur brasé à base de nickel peuvent utiliser ce classement général comme cadre de départ, puis demander les données de qualification conjointe spécifiques pertinentes pour leur propre chimie des gaz de combustion. Étant donné que les valeurs indiquées sont des valeurs illustratives plutôt que des chiffres certifiés en laboratoire, elles doivent être traitées comme un guide conceptuel pour comparer les approches de conception plutôt que comme un substitut aux tests de corrosion spécifiques au site.
À retenir : la sélection du type et le traitement des joints sont des décisions distinctes, et le processus de brasage à base de nickel renforce spécifiquement la zone de joint que les conceptions soudées ou expansées conventionnelles ont tendance à perdre en premier à cause de la corrosion du point de rosée.
La plupart des économiseurs brasés à base de nickel construits sur le format caloduc fonctionnent comme un système de transfert de chaleur passif et fermé. Chaque élément de caloduc contient une petite quantité de fluide de travail enfermé dans un tube métallique sous vide partiel. La section inférieure du tuyau, appelée évaporateur, se trouve dans le chemin des gaz de combustion chauds, où le fluide de travail absorbe la chaleur et se vaporise. La vapeur se déplace ensuite vers la section supérieure, appelée condenseur, qui se trouve dans le trajet de l’eau ou du fluide de traitement, où elle libère de la chaleur et se condense à nouveau en liquide avant de retourner à l’évaporateur par gravité. Étant donné que les circuits côté gaz et côté eau ne se mélangent jamais physiquement à l'intérieur d'un économiseur à caloduc, cette disposition est généralement considérée comme réduisant les conséquences d'une défaillance d'un seul tube par rapport à une conception dans laquelle le gaz et l'eau partagent directement la même paroi de tube.
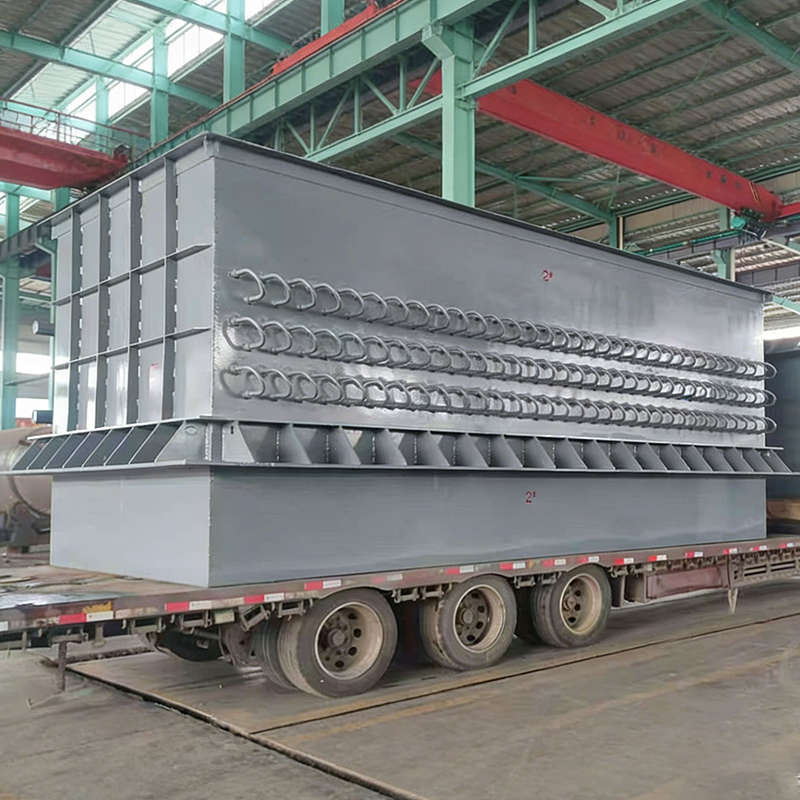
Le processus de brasage à base de nickel est appliqué à plusieurs points structurels : là où les ailettes se fixent au corps du tube, là où les tubes individuels se connectent au collecteur collecteur et là où les déflecteurs de support entrent en contact avec le faisceau de tubes. Une liaison métallurgique sur toute la surface à ces points réduit la résistance de contact thermique et élimine les petites crevasses qui autrement emprisonnent le condensat et la poussière. Le diagramme ci-dessous illustre la disposition générale du boîtier, du faisceau de tubes, des collecteurs et des ports de gaz que l'on trouve dans une unité économiseur brasée à base de nickel typique.
Dans cette vue structurelle générale, le boîtier forme l'enveloppe extérieure qui dirige les gaz de combustion à travers le faisceau de tubes selon un chemin contrôlé, entrant près du sommet de l'unité et sortant après avoir traversé les surfaces de tubes à ailettes ou nues. Le faisceau de tubes lui-même, représenté par une grille de sections circulaires à l'intérieur de la fenêtre en coupe, est l'endroit où les joints brasés à base de nickel effectuent l'essentiel de leur travail, car c'est la région exposée à la plus grande variation de température et au plus grand risque de formation de condensat. Les collecteurs d'entrée et de sortie collectent et distribuent l'eau ou le fluide de traitement du côté opposé du caloduc ou du tube à ailettes par rapport aux gaz de combustion, et les connexions brasées au niveau de ces joints de collecteur sont généralement inspectées lors de la maintenance programmée car elles supportent à la fois des contraintes thermiques et, dans de nombreuses conceptions, une certaine charge mécanique due au poids du faisceau de tubes. Le cadre de support sous le boîtier supporte le poids assemblé de l'unité et lui permet d'être positionné dans le conduit existant ou le chemin des gaz de combustion sans nécessiter de retouches structurelles majeures de la charpente métallique environnante. Comparé à un économiseur construit à partir de sections de tubes soudées séparément, un faisceau brasé à base de nickel peut généralement être pré-assemblé et contrôlé en tant qu'unité complète avant l'installation, ce qui tend à réduire la quantité de travaux d'assemblage sur site requis. Cette approche structurelle est l'une des raisons pour lesquelles un fabricant d'équipement de récupération de chaleur résiduaire des gaz de combustion disposant de capacités internes de développement de caloducs, de brasage à base de nickel et de fabrication de récipients sous pression peut offrir un contrôle de qualité plus cohérent sur l'ensemble du faisceau plutôt que de s'appuyer sur de multiples étapes d'assemblage sous-traitées.
À retenir : les joints brasés à base de nickel sont concentrés au niveau des connexions ailette-tube et collecteur, c'est exactement là qu'un faisceau économiseur conventionnel est le plus exposé à la condensation du point de rosée et aux contraintes du cycle thermique.
Un économiseur brasé à base de nickel constitue rarement une seule étape d'échange thermique ; il est plus communément disposé sous la forme d'une série d'étapes que les gaz de combustion traversent en séquence, la température du gaz diminuant progressivement à chaque étape. Comprendre ce profil de température par étapes est utile pour sélectionner l'endroit où, dans le trajet global du gaz, une section basse température et résistante à la corrosion, telle qu'un faisceau brasé à base de nickel, doit être positionnée. En général, les premières étapes gèrent des températures de gaz plus élevées où le risque de corrosion est plus faible, tandis que les étapes finales se rapprochent du point de rosée acide, qui est exactement le point où les joints brasés à base de nickel offrent le plus d'avantages. Le tableau ci-dessous présente une courbe de température illustrative à plusieurs étages, allant de l'entrée des gaz de combustion à travers trois étages intermédiaires jusqu'à la sortie finale. Les valeurs indiquées représentent un modèle d'ingénierie typique plutôt que des données mesurées à partir d'une installation spécifique, et les chiffres réels varient en fonction du type de carburant, du taux d'excès d'air et de l'équipement en amont.
La courbe ci-dessus montre la température des gaz de combustion passant d'une condition d'entrée d'environ 350 degrés Celsius à une condition de sortie d'environ 120 degrés Celsius sur quatre étapes d'échange thermique. La chute la plus importante se produit entre l'entrée et le premier étage, ce qui reflète le fait que la différence de température entre le gaz et l'eau est la plus importante à ce stade, ce qui entraîne le taux de transfert de chaleur le plus élevé. Au fur et à mesure que le gaz passe par les étapes 2 et 3, la différence de température se rétrécit et le taux de captage de chaleur par étape devient plus petit, ce qui est une caractéristique normale d'un échange thermique à contre-courant ou à flux croisés plutôt qu'un signe de sous-performance de l'équipement. Au moment où le gaz s'approche de la sortie, il se trouve généralement dans la plage du point de rosée acide pour les combustibles soufrés, qui est la zone de fonctionnement où les joints brasés à base de nickel sont le plus souvent spécifiés car le condensat est le plus susceptible de se former à ce stade. Le positionnement d'un faisceau brasé à base de nickel spécifiquement aux étapes finales à basse température est une stratégie de conception courante, car les étapes antérieures à température plus élevée peuvent souvent utiliser des méthodes d'assemblage de tubes plus conventionnelles sans la même exposition à la corrosion. Cette approche par étapes présente également un avantage pratique pour la planification de la maintenance : étant donné que le risque de corrosion se concentre dans l'étape la plus froide, les programmes d'inspection et de nettoyage peuvent être axés sur cette section plutôt que de traiter l'ensemble du faisceau de manière identique. Les ingénieurs examinant une proposition d'un fabricant d'économiseurs brasés à base de nickel demandent souvent spécifiquement comment les sections brasées sont réparties entre les étages, car cela affecte à la fois la stratégie de protection contre la corrosion et la disposition globale de l'équipement. Il est également utile de noter que les valeurs exactes de température pour toute installation spécifique dépendent de la teneur en soufre du combustible, de l'humidité des gaz de combustion et de la température de l'eau ou du fluide de traitement de l'autre côté du faisceau. La courbe présentée ici doit donc être lue comme une forme générale plutôt que comme une spécification fixe.
À retenir : le taux de transfert de chaleur est le plus élevé là où la différence de température gaz-eau est la plus grande, tandis que le risque de corrosion est le plus élevé à l'étage le plus froid près de la sortie, c'est pourquoi les sections brasées à base de nickel sont généralement concentrées vers l'étage final d'un économiseur à plusieurs étages.
Les économiseurs brasés à base de nickel sont utilisés sur une gamme de sources de gaz de combustion industriels, et la bonne configuration dépend de l'adaptation de l'équipement aux conditions de gaz spécifiques de chaque site. Le tableau ci-dessous présente les scénarios d'application courants ainsi que les facteurs de sélection qui guident généralement la conception d'une unité donnée, présentés côte à côte afin que les deux listes puissent être lues ensemble.
Scénarios d'application typiques
| Facteurs clés de sélection
|
Chaque scénario d’application tend à accorder un poids différent aux facteurs de sélection énumérés ci-dessus. Les gaz résiduaires des chaudières à charbon, par exemple, contiennent souvent une charge de poussière modérée et une teneur en soufre directement liée à la source de charbon, de sorte que la marge du point de rosée et la capacité de traitement de la poussière sont généralement les principales considérations. Les dégagements gazeux chimiques du charbon peuvent varier considérablement d'un processus à l'autre, transportant parfois une humidité plus élevée ou des contaminants chimiques, ce qui soulève spécifiquement l'importance de la résistance à la corrosion des joints, faisant de la construction brasée à base de nickel un choix courant. Les gaz de combustion des fours métallurgiques fonctionnent fréquemment avec une charge de poussière plus élevée avec des particules plus grossières, ce qui est l'une des raisons pour lesquelles des formats de tubes nus ou d'ailettes à espacement plus large sont plus souvent sélectionnés pour ce scénario plutôt que des ailettes en spirale étroitement espacées qui s'encrassent rapidement. La récupération de chaleur des gaz de procédé à l'ammoniac synthétique a tendance à donner la priorité à un fonctionnement constant à long terme étant donné la nature continue de la production d'ammoniac, de sorte que la fiabilité conjointe et l'accès aux inspections sont fortement pondérés lors de la sélection. En comparaison, les chaudières auxiliaires de production d'électricité ont souvent des conditions de gaz plus standardisées, ce qui permet de se concentrer davantage sur les contraintes d'espace et l'intégration avec les conduits existants. En pratique, la plupart des décisions de sélection se résument à équilibrer la marge du point de rosée par rapport à la charge de poussière, puisque ces deux facteurs poussent la conception vers des configurations d'ailettes différentes. Un fournisseur d'économiseurs brasés à base de nickel demandera généralement des données d'analyse des gaz de combustion, la concentration de poussière attendue et la température cible de sortie d'eau avant de proposer un format de tube et une disposition d'ailettes spécifiques, car ces entrées déterminent directement si un caloduc, un tube à ailettes en spirale, un tube nu ou une configuration modulaire est le meilleur point de départ.
À retenir : l'adaptation du format du tube et de la configuration des ailettes à la charge de poussière et à la marge de point de rosée spécifiques de l'application est généralement plus importante pour les performances à long terme que le processus de brasage seul.
Le tableau ci-dessous compare un économiseur brasé à base de nickel à un économiseur à tube à ailettes soudé ou expansé mécaniquement conventionnel sur plusieurs dimensions pratiques. Ces comparaisons reflètent les caractéristiques techniques générales associées à chaque méthode d'assemblage plutôt que les résultats d'un programme de tests spécifique, et les performances réelles de toute installation dépendent de la chimie du gaz, du cycle de fonctionnement et des pratiques de maintenance.
| Dimensions | Économiseur brasé à base de nickel | Économiseur conventionnel soudé/expansé |
|---|---|---|
| Méthode de formation conjointe | Liaison métallurgique sur toute la surface par brasage | Soudure par fusion ou ajustement mécanique par expansion |
| Résistance à la corrosion près du point de rosée | Généralement plus élevé en raison de la réduction des espaces entre les joints | Plus exposé à la corrosion caverneuse au niveau des joints |
| Résistance de contact thermique | Inférieur, en raison du contact conjoint continu | Peut être plus élevé là où l'ajustement d'expansion se desserre avec le temps |
| Aptitude aux gaz de combustion à haute teneur en soufre | Communément spécifié pour cette condition | Nécessite souvent des mesures de protection supplémentaires |
| Objectif de maintenance typique | Inspection périodique des joints brasés et de l'encrassement | Inspection des cordons de soudure et de l’intégrité des ajustements par expansion |
Pour rendre cette comparaison plus facile à lire dans son ensemble plutôt que ligne par ligne, le graphique radar ci-dessous représente les deux approches de construction sur cinq dimensions sur la même échelle illustrative de 0 à 10 : résistance à la corrosion, intégrité des joints, efficacité du contact thermique, empreinte compacte et longueur typique de l'intervalle de maintenance. La forme bleue représente l'économiseur brasé à base de nickel, et la forme marron représente l'économiseur conventionnel à tube à ailettes soudées ou expansées. Ces valeurs reflètent à nouveau le positionnement général de l'ingénierie plutôt qu'un rapport de test spécifique, et elles sont destinées à aider à visualiser où les deux approches divergent le plus et où elles sont plus proches.
Le graphique radar montre d'un seul coup d'œil que les deux approches de construction divergent le plus en ce qui concerne la résistance à la corrosion et l'intégrité des joints, qui sont les deux dimensions les plus directement liées à la façon dont le joint lui-même est formé. La forme brasée à base de nickel s'étend plus loin vers l'extérieur sur ces deux axes car le processus de brasage vise spécifiquement à combler les petits espaces et crevasses qu'un joint soudé ou expansé peut retenir. En termes d'efficacité du contact thermique, la construction brasée présente également un avantage, puisqu'une liaison métallurgique continue transfère généralement la chaleur de manière plus uniforme qu'un ajustement mécanique qui peut se desserrer légèrement avec les cycles thermiques lors d'opérations marche-arrêt répétées. La dimension compacte de l'empreinte, en revanche, montre que les deux formes se chevauchent étroitement, ce qui reflète le fait que la taille globale de l'unité dépend principalement de la disposition des tubes, de l'espacement des ailettes et de la vitesse du gaz plutôt que de la méthode d'assemblage elle-même ; une unité brasée à base de nickel n'est pas intrinsèquement plus compacte qu'une conception conventionnelle construite avec la même disposition de tubes. La longueur de l'intervalle de maintenance présente un avantage modéré pour la construction brasée, qui est généralement attribué à moins de points de défaillance liés aux joints nécessitant une attention particulière, bien qu'un nettoyage de routine de la suie et de la poussière soit toujours nécessaire sur l'une ou l'autre conception, quelle que soit la méthode d'assemblage. En lisant les deux dimensions ensemble, l'implication pratique est qu'un économiseur brasé à base de nickel est mieux compris comme une amélioration de la corrosion et de la fiabilité des joints superposée à une conception de caloduc ou de tube à ailettes, plutôt que comme une modification de la géométrie fondamentale du transfert de chaleur. Il s'agit d'un cadre utile lors de la comparaison des offres, car un acheteur doit confirmer que le type d'ailettes, l'espacement des tubes et la vitesse du gaz correspondent de manière appropriée à l'état de leurs gaz de combustion, en plus de confirmer que des joints brasés sont utilisés, car ces deux décisions abordent différents aspects de la performance à long terme. Les usines qui ont déjà connu des défaillances dues à la corrosion de la base des ailettes sur un économiseur à basse température conventionnel sont souvent les plus intéressées par cette comparaison, car elle isole l'amélioration spécifique que le processus de brasage est censé apporter.
À retenir : la plus grande différence mesurable entre les deux approches de construction se concentre dans la résistance à la corrosion et l'intégrité des joints, tandis que l'empreinte globale de l'unité dépend davantage de la disposition des tubes et des ailettes que de la méthode d'assemblage elle-même.
Toutes les plages de températures des gaz de combustion n'offrent pas le même potentiel pratique de récupération de chaleur, ce qui affecte la taille et le positionnement d'un économiseur brasé à base de nickel dans le trajet du gaz. Des bandes de température plus élevées permettent généralement de récupérer davantage de chaleur par unité de surface de transfert de chaleur, car la différence de température entraînant le transfert de chaleur est plus grande. Les bandes de température plus basses, en particulier celles proches du point de rosée acide, transportent toujours de la chaleur récupérable, mais son extraction nécessite des matériaux et des joints capables de tolérer l'exposition aux condensats, ce qui est précisément le rôle que joue le processus de brasage à base de nickel. Le diagramme à colonnes ci-dessous présente un indice de récupération relatif illustratif sur quatre bandes de température, destiné à montrer le modèle d'ingénierie général plutôt qu'un chiffre de production mesuré d'une installation spécifique.
La colonne la plus haute de ce graphique correspond à la bande de température la plus élevée, reflétant le principe général selon lequel une plus grande différence de température entre le gaz et l'eau entraîne un taux de transfert de chaleur plus élevé pour une surface donnée. À mesure que les bandes descendent vers les zones du point de rosée moyen et proche, l’indice de récupération relatif diminue, ce qui reflète la diminution de la différence de température évoquée dans la section précédente sur les performances thermiques. La colonne la plus courte, représentant la zone la plus proche du point de rosée acide, présente toujours un potentiel de récupération non nul, ce qui est un point important : la récupération de chaleur ne s'arrête pas simplement parce que le gaz s'approche de son point de rosée, mais elle devient plus dépendante de la capacité des équipements à tolérer les condensats qui peuvent se former dans cette bande. Il s'agit de la plage de températures dans laquelle un économiseur conventionnel en acier au carbone sans protection des joints est le plus susceptible de subir une corrosion accélérée, et c'est également la plage dans laquelle un économiseur brasé à base de nickel est le plus souvent justifié pour des raisons techniques. En termes pratiques, cela signifie que les arguments économiques en faveur de l’extension d’un faisceau économiseur plus profondément dans la zone proche du point de rosée dépendent fortement de la question de savoir si la chaleur récupérable supplémentaire dans cette bande vaut la construction résistante à la corrosion requise pour y accéder. Certaines usines choisissent de dimensionner leur section brasée à base de nickel spécifiquement pour couvrir cette bande finale tout en utilisant une construction plus conventionnelle pour les bandes à haute température, ce qui permet de concentrer la construction résistante à la corrosion là où elle offre le plus d'avantages par rapport à la complexité supplémentaire. La teneur en humidité des gaz de combustion et le niveau de soufre du combustible se déplacent tous deux là où le point de rosée pratique tombe, de sorte que la limite exacte de la zone « proche du point de rosée » différera entre un flux de gaz de traitement chimique du charbon et un flux de gaz résiduaire de chaudière au charbon, même si la forme générale de la courbe de récupération a tendance à se maintenir dans les deux. Les ingénieurs chargés du dimensionnement d'un système travaillent souvent avec un fournisseur d'économiseurs brasés à base de nickel pour identifier la marge réelle du point de rosée pour leur composition spécifique de combustible et de gaz avant de finaliser jusqu'où la section brasée doit s'étendre dans la bande de basse température.
À retenir : la chaleur récupérable diminue à mesure que la température des gaz de combustion baisse, mais la bande proche du point de rosée présente toujours un potentiel de récupération significatif, à condition que l'équipement dans cette zone soit construit pour tolérer l'exposition aux condensats.
L'entretien de routine d'un économiseur brasé à base de nickel suit généralement les mêmes grandes catégories que les autres équipements de récupération de chaleur des gaz de combustion, avec une attention particulière portée aux zones de joints brasés lors des inspections programmées. Le soufflage périodique de la suie ou le nettoyage mécanique aident à prévenir l'accumulation de cendres et de poussière entre les ailettes ou les rangées de tubes, ce qui pourrait autrement réduire le transfert de chaleur côté gaz et augmenter la résistance aux courants d'air à travers le faisceau. Les ports d'inspection et les portes d'accès, illustrés dans le schéma structurel plus haut dans ce guide, permettent aux techniciens de vérifier visuellement les surfaces des tubes, l'état des ailettes et les connexions du collecteur sans démonter l'unité complète.
Les conditions côté eau affectent également les performances à long terme, puisque l’accumulation de tartre du côté condenseur ou côté eau d’un économiseur à caloduc peut réduire le transfert de chaleur même lorsque la surface côté gaz reste propre. Le traitement de l'eau d'alimentation adapté à la source d'eau de l'usine est généralement recommandé comme pratique complémentaire à la maintenance côté gaz, plutôt que comme tâche distincte et indépendante. Étant donné que les joints brasés à base de nickel sont conçus pour réduire, plutôt que d'éliminer, le risque de corrosion à l'interface ailette-tube, l'inspection de routine reste un élément important du fonctionnement à long terme, même avec cette construction améliorée. Les usines qui tiennent un journal de maintenance cohérent couvrant la fréquence de soufflage de suie, les résultats des inspections et tout changement observé dans la résistance aux courants d'air à travers le faisceau ont tendance à identifier les problèmes émergents plus tôt que les usines qui inspectent uniquement lorsqu'un problème de performance devient apparent. Ce type d’approche préventive est généralement conforme à la manière dont les équipements d’échange thermique industriels, quel que soit leur type de construction, sont censés être gérés tout au long de leur durée de vie.
À retenir : les joints brasés à base de nickel réduisent le risque de corrosion à l'interface ailette-tube, mais ne suppriment pas la nécessité d'un nettoyage de routine de la suie, d'un traitement de l'eau et d'une inspection périodique des joints.
La qualité d'un économiseur brasé à base de nickel dépend fortement du processus de fabrication qui le sous-tend, car la qualité du brasage, la manipulation des matériaux des tubes et la fabrication des récipients sous pression interagissent tous pour déterminer les performances du faisceau fini en service. Un fabricant d'équipement de récupération de chaleur résiduaire des gaz de combustion qui maintient des capacités internes en matière de développement de caloducs, de brasage à base de nickel et de fabrication de récipients sous pression est généralement mieux placé pour contrôler la qualité de manière cohérente tout au long d'un cycle de production complet, par rapport à une approche qui repose sur des étapes sous-traitées distinctes pour chaque processus.
Jiangsu Shineng Chemical Equipment Co., Ltd., fondée en 2005, est un fabricant chinois d'équipements de récupération de chaleur résiduelle des gaz de combustion et une usine d'équipements de traitement chimique. qui se spécialise dans la recherche, le développement et la fabrication de systèmes de récupération de chaleur résiduelle des gaz de combustion et d'équipements de traitement chimique, y compris la construction d'économiseurs brasés à base de nickel. Les capacités internes de l'entreprise couvrent le développement de caloducs, le brasage à base de nickel et la fabrication de récipients sous pression, ce qui permet à un faisceau de passer de la préparation du tube au brasage et à l'assemblage final au sein d'un processus de production coordonné plutôt que de passer entre plusieurs fournisseurs externes. Ses produits sont utilisés dans les secteurs de la chimie du charbon, de la métallurgie, de la production d'électricité et de l'ammoniac synthétique décrits plus haut dans ce guide, et ont également été fournis sur les marchés étrangers, reflétant la pertinence sectorielle de la technologie des économiseurs brasés à base de nickel dans différentes conditions de gaz de combustion et bases industrielles régionales.
Pour les usines évaluant une commande en gros d'économiseur brasé à base de nickel ou une unité conçue sur mesure pour une condition de gaz spécifique, travailler avec une usine d'équipement de traitement chimique qui combine l'expérience en conception de caloducs avec le savoir-faire en fabrication de récipients sous pression peut simplifier la coordination pendant les phases de conception et d'installation, puisque les considérations structurelles, thermiques et métallurgiques sont traitées au sein d'une seule équipe technique plutôt que d'être réparties entre des fournisseurs distincts.
À retenir : les capacités internes coordonnées en matière de développement de caloducs, de brasage à base de nickel et de fabrication de récipients sous pression permettent un contrôle de qualité plus cohérent sur l'ensemble d'un ensemble d'économiseurs complet.
Nous vous aiderons à avancer vers le succès.

Zone d'agglomération industrielle de haute technologie du nord de Maqiao, ville de Jingjiang, ville de Taizhou, province du Jiangsu

+86-18752676699 / +86-13961025664
 Previous